





Systematisk transformasjon av tilpassede boltkonsepter til produksjonsbare tekniske tegninger: Funksjon-prosess-kostnadstriangelmodellen
Egendefinert ikke-standard bolt utvikling begynner med en kundes "skissekrav" - ofte en grov tegning, verbal beskrivelse eller prøvedel. Utfordringen er å systematisk oversette dette til en fullt definert ingeniørtegning og produksjonsspesifikasjon som er fabrikerbar, inspiserbar og kostnadseffektiv. Den Funksjon-Prosess-Kostnadstriangel er et velprøvd rammeverk som integrerer tre gjensidig avhengige domener: funksjonelle ytelseskrav, produksjonsprosessevner og kostnadsbegrensninger. Denne artikkelen skisserer den systematiske arbeidsflyten og beslutningskriteriene for å bruke denne modellen i tilpasset boltutvikling.
1. Trekantmodellen: Kjernekomponenter og interaksjoner
Følgende tabell definerer de tre pilarene i modellen, deres primære elementer og nøkkelinteraksjonene som driver design-til-produksjon-transformasjonen.
| Pilar | Primære elementer | Nøkkelinteraksjoner |
|---|---|---|
| Funksjon | Belastningskapasitet (strekk/skjær/torsjon), utmattingslevetid, korrosjonsmotstand, temperaturområde, monteringsmetode og kompatibilitet med parringsdeler. | Bestemmer materialkvalitet, geometri, gjengeklasse, beleggtype og varmebehandlingskrav. |
| Prosess | Produksjonsmetoder: kald heading, varm smiing, CNC maskinering, trådrulling, varmebehandling, overflatebelegg/plettering. | Begrenser oppnåelige toleranser, overflatefinish og geometrisk kompleksitet; påvirker materialets formbarhet og kostnader. |
| Kostnad | Verktøyamortisering, materialutbytte, syklustid, sekundære operasjoner, inspeksjonskrav og MOQ-økonomier. | Balanserer ytelseskrav mot produksjonsvolum; driver beslutninger om prosessvalg og toleranseinnstramming. |
Vellykket utvikling av tilpassede bolter krever iterativ optimalisering på tvers av disse tre pilarene. Et design som maksimerer funksjonen kan være ubearbeidet eller uøkonomisk; en lavkostløsning kan ikke oppfylle ytelseskravene. Trekantmodellen gir en strukturert tilnærming for å gjøre avveininger synlige og forsvarlige.
2. Systematisk utviklingsarbeidsflyt
Transformasjonen fra kundeskisse til produksjonsklar spesifikasjon følger en strukturert, fasestyrt prosess. De viktigste trinnene er detaljert nedenfor.
- Fase 1 – Funksjonell definisjon: Oversett kundens søknad til kvantifiserbare tekniske krav. Identifiser de kritiske belastningene, miljøeksponeringen, tjenestetemperaturen og forholdene for sammenkoblingsgrensesnitt. Denne fasen etablerer "minimumskravet ytelseskonvolutt."
- Fase 2 – Forhåndsvalg av materiale og prosess: Basert på funksjonskravene, foreslå kandidatmaterialekvaliteter (f.eks. 35CrMo for høy styrke, 304 for korrosjonsmotstand) og en primær produksjonsrute (f.eks. kald kurs for høyt volum, CNC for komplekse former med lavt volum).
- Fase 3 – Gjennomførbarhet og toleranseanalyse: Bekreft at den foreslåtte geometrien kan produseres innenfor de nødvendige toleransene ved bruk av den valgte prosessen. Dette inkluderer evaluering av trekkvinkler, underskjæringer, klaring til gjengerulling og forvrengningspotensiale for varmebehandling.
- Fase 4 – Kostnadsmodellering og investering i verktøy: Estimer verktøykostnader, syklustider per del, skraphastigheter og inspeksjonskostnader. Bestem MOQ som kreves for å oppnå målenhetsprisen, og presenter prisalternativer for kunden.
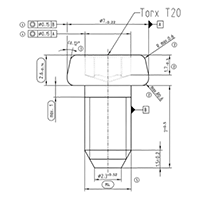
- Fase 5 – ferdigstillelse av tegninger og spesifikasjoner: Utsted den endelige tekniske tegningen med alle kritiske dimensjoner, toleranser, materialforklaringer, varmebehandlingsspesifikasjoner, beleggkrav og inspeksjonskriterier. Inkluder en dimensjonal rapportmal for produksjonsvalidering.
3. Beslutningsmatrise for prosessvalg
Å velge den optimale produksjonsprosessen for en ikke-standard bolt er ofte den mest kritiske avgjørelsen i utviklingsarbeidsflyten. Følgende beslutningsmatrise gir en strukturert tilnærming basert på produksjonsvolum, geometrisk kompleksitet og nødvendige toleranser.
- Kald overskrift (høyt volum, enkle former): Ideell for produksjonsvolumer over 50 000 stykker med enkle hodegeometrier (hex, pan, flat) og moderate lengde-til-diameter-forhold. Oppnår utmerket materialutbytte (>90%) og raske syklustider (30-100 deler per minutt).
- Varmsmiing (middels volum, store diametre): Egnet for diametre over M24 eller komplekse hodeformer som krever høy materialduktilitet. Tilbyr god dimensjonsstabilitet, men krever høyere verktøyinvesteringer og langsommere syklustider.
- CNC-bearbeiding (lavt volum, komplekse funksjoner): Den foretrukne ruten for volumer under 5000 stykker eller design med krysshull, eksentriske hoder eller ikke-standard gjengeprofiler. Gir maksimal geometrisk fleksibilitet, men medfører høyere kostnader per del og lavere materialutbytte.
- Hybrid (CNC Secondary Ops med kald kurs): Den mest kostnadseffektive tilnærmingen for mellomstore volumer (5 000–50 000 stykker) som krever både høyvolums primærforming og begrenset presisjonsbearbeiding (f.eks. boring av krysshull, dreiing av spesifikke diametre).
4. Praktisk eksempel: tilpasset skulderboltutvikling
Vurder en kunde som trenger en skulderbolt med et eksentrisk hode og et kryssboret hull, i 316 rustfritt stål, for en matforedlingsapplikasjon. Bruk av trekantmodellen:
- Funksjon: Krever korrosjonsbestandighet (316 SS), presis skulderlengde (±0,05 mm), og en M12 gjengeklasse 6g.
- Prosess: Kald heading av hodet og skulderen er mulig, men krysshullet krever CNC-boring som en sekundær operasjon. Det eksentriske hodet krever et tilpasset overskriftsverktøy.
- Kostnad: Verktøykostnad estimert til $2 500 med en MOQ på 10 000 stykker for å oppnå en enhetspris på $1,20. En CNC-tilnærming med lavere volum vil koste $8,50 per stykk ved 500 enheter.
Den endelige anbefalingen er en hybrid prosess: kald kurs for den primære skulder- og hodegeometrien, etterfulgt av CNC-kryssboring, med løsningen presentert for kunden med trinnvise priser og leveringstidsalternativer.
5. Produksjons- og kvalitetsperspektiv
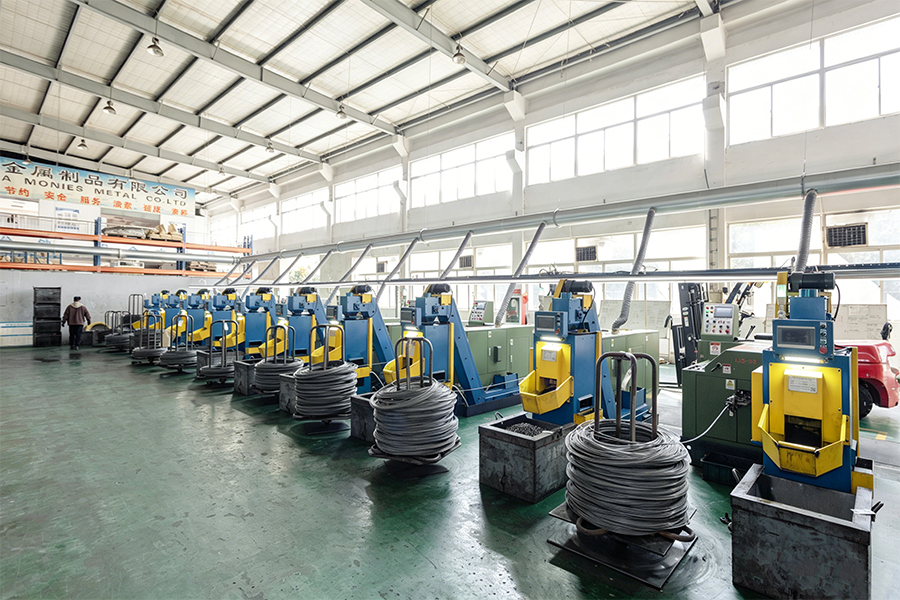
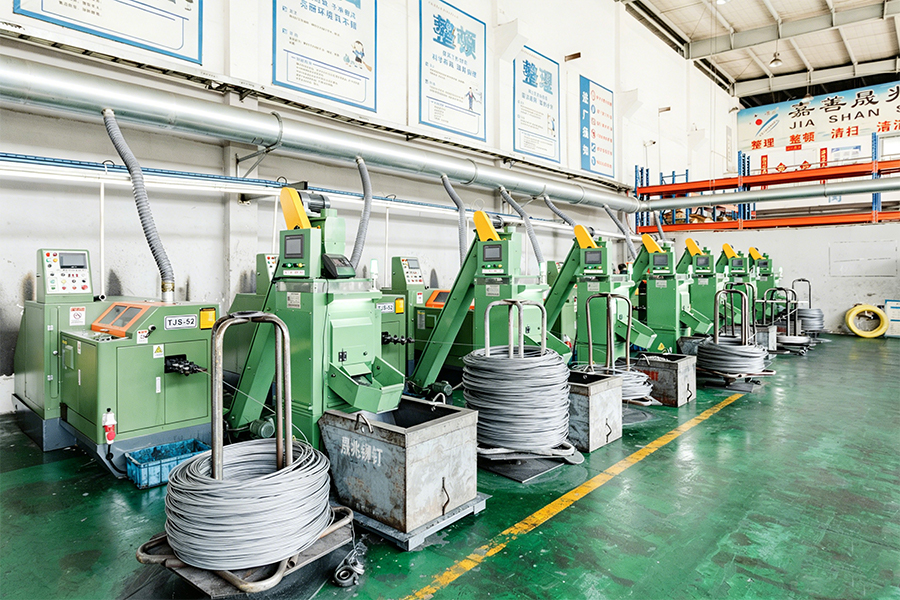
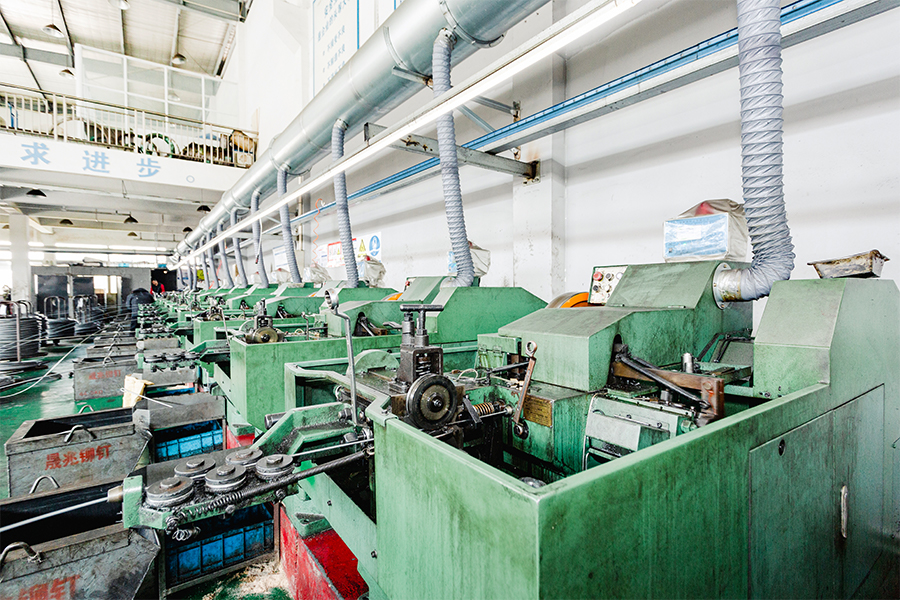
Den vellykkede implementeringen av funksjon-prosess-kostnad-trekanten krever dyp produksjonsekspertise og strenge kvalitetskontroller. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
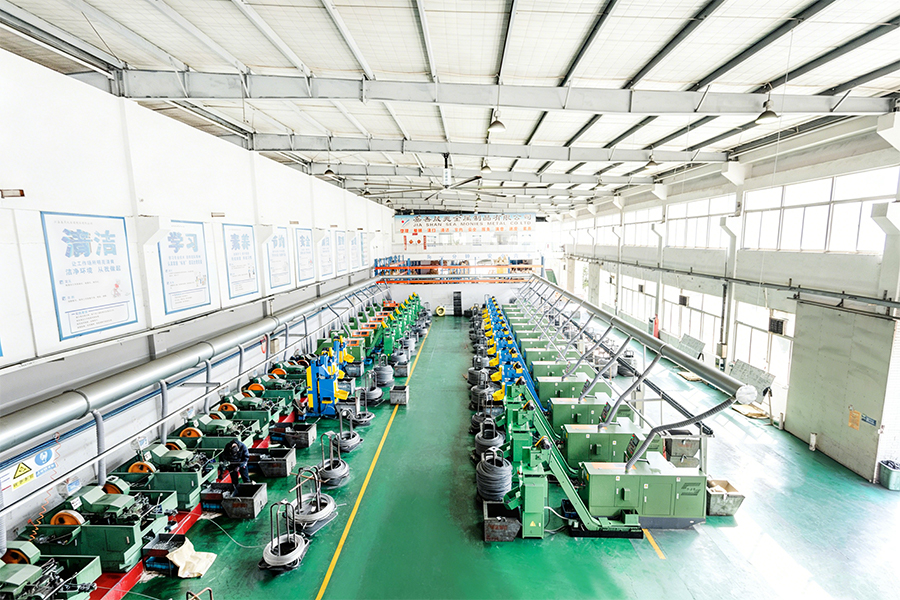
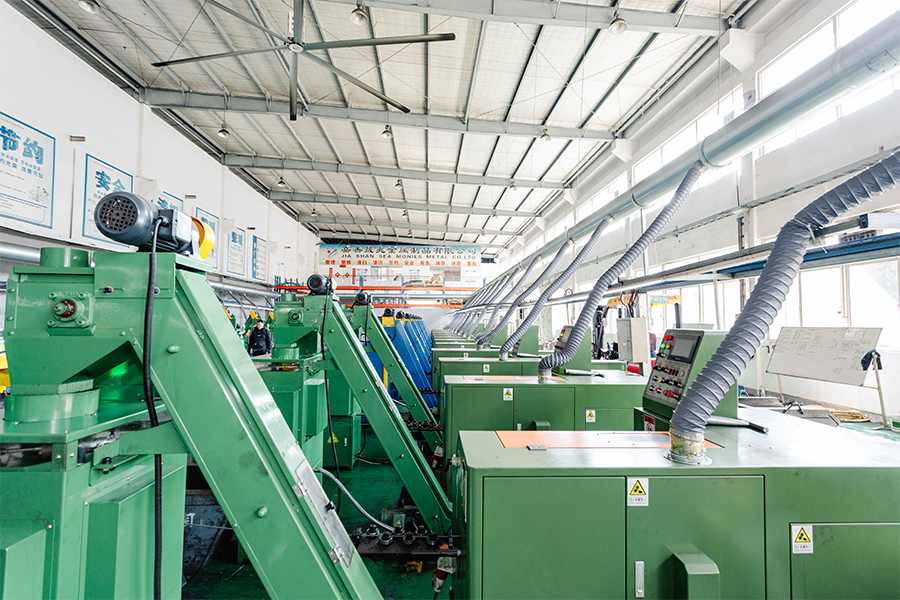
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. Vårt ingeniørteam bruker trekantmodellen systematisk for hvert skreddersydde prosjekt, og sikrer at skissen din blir en produksjonsklar spesifikasjon med klare forventninger til kostnader, leveringstid og kvalitet.
6. Ofte stilte spørsmål (FAQ)
- Q1: Hva er minimumsmengden du godtar for en helt tilpasset ikke-standard bolt?
A: Vår minste bestillingskvantitet (MOQ) varierer etter kompleksitet og produksjonsrute. For enkle tilpassede geometrier som bruker kald overskrift, kan MOQ være så lavt som 5000 stykker. For komplekse CNC-maskinerte deler kan vi ta imot bestillinger så små som 500 stykker. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) gir en gjennomførbarhets- og kostnadsvurdering for ditt spesifikke krav. - Q2: Hvordan sikrer du at det første produksjonspartiet samsvarer med kundens originale prøve?
A: Prosessen vår begynner med en detaljert dimensjons- og materialanalyse av prøven. Vi genererer deretter en fullstendig teknisk tegning og en "First Article Inspection" (FAI) rapport, som sendes inn for kundegodkjenning før masseproduksjon. FAI inkluderer alle kritiske dimensjoner, materialtestsertifikater og hardhetsresultater. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) følger ISO 9001-prosedyrer for prøveverifisering og produksjonsfrigivelse. - Spørsmål 3: Kan du utvikle en tilpasset bolt som kombinerer funksjoner fra forskjellige standardkvaliteter (f.eks. en 10,9 styrkeklasse med en rustfritt stållignende korrosjonsbestandighet)?
A: Ja – dette oppnås gjennom materialsubstitusjon. For eksempel kan vi produsere tilpassede bolter av høyfast legert stål (f.eks. 42CrMo) og påføre et proprietært sink-aluminiumbelegg (Dacromet) eller rustfritt stål for å oppnå både høy styrke og korrosjonsbestandighet. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tilbyr en rekke material- og beleggkombinasjoner for å møte dine spesifikke funksjonskrav.
Toleransevalg for skulderboltdiameter for presisjonslokalisering: h6, h7 eller h8 – balansering av minimumsklaring og forebygging av beslag
I applikasjoner for presisjonslokalisering er skulderbolt fungerer både som feste og presisjonsdyvel. Skulderdiameteren passer inn i et matchende hull eller bøssing, og gir nøyaktig radiell posisjonering og skjærbelastningsoverføring. Valget av toleransegrad for skulderdiameteren – h6, h7 eller h8 i henhold til ISO 286 – bestemmer direkte klaringen mellom skulderen og dens parringshull. En mindre klaring (strammere passform) forbedrer posisjoneringsnøyaktigheten, men øker risikoen for montering, gnaging eller gnaging på grunn av termisk ekspansjon eller mindre feiljustering. En løsere passform letter monteringen og gir plass til termisk vekst, men ofrer lokaliseringspresisjon. Denne artikkelen gir et systematisk utvalgsrammeverk basert på applikasjonskrav og driftsbetingelser.
1. Toleransegradsdefinisjoner og klareringsverdier
Følgende tabell definerer de tre toleransegradene for en sylindrisk aksel (skulder) i henhold til ISO 286, med deres tilsvarende klaringsområder for en typisk parringshulltoleranse på H7. Basisstørrelsen antas å være 12 mm for illustrasjon; verdiskala med nominell diameter.
| Skuldertoleransegrad | Definisjon (ISO 286) | Typisk klaring (for 12 mm dia, med H7 hull) | Søknadstype |
|---|---|---|---|
| h6 | Fin presisjon, tett passform | 0 – 18 µm (gjennomsnittlig ~9 µm) | Høypresisjonsplassering, minimalt spill |
| h7 | Generell presisjon, moderat passform | 0 – 34 µm (gjennomsnittlig ~17 µm) | Standard plassering, god balanse mellom passform og montering |
| h8 | Kommersiell presisjon, klaringspassform | 0 – 56 µm (gjennomsnittlig ~28 µm) | Enkel montering, termisk ekspansjonsrom |
Merk: Den faktiske klaringen avhenger også av hulltoleransen. For de fleste applikasjoner med presisjonslokalisering er sammenkoblingshullet spesifisert som H7, og gir en klaring som varierer fra nesten null til en maksimal verdi som øker med skuldertoleransegraden.
2. Nøkkelfaktorer som påvirker toleransevalg
Valget mellom h6, h7 og h8 er ikke bare et spørsmål om presisjon – det må gjøres i sammenheng med det spesifikke applikasjonsmiljøet. Følgende parametere er kritiske i utvelgelsesprosessen.
- Krav til posisjoneringsnøyaktighet: Hvis skulderbolten brukes til å lokalisere to komponenter som må opprettholde konsentrisitet innenfor, for eksempel ±0,02 mm, kreves en h6-pasning for å minimere radiell klaring. For generelle veiledningsapplikasjoner hvor ±0,05 mm er akseptabelt, er h7 tilstrekkelig.
- Monteringsfrekvens og -metode: Komponenter som monteres og demonteres ofte, spesielt i vedlikeholdsintensivt utstyr, drar nytte av h8- eller h7-pasninger for å redusere risikoen for gnaging og forenkle manuell montering.
- Termisk ekspansjonsdifferensial: Når skulderbolten og sammenkoblingskomponenten er laget av materialer med forskjellige termiske ekspansjonskoeffisienter (f.eks. stålskulder i et aluminiumshus), gir en h7- eller h8-pasning den nødvendige klaringen for å imøtekomme differensiell ekspansjon over driftstemperaturområdet.
- Smøring og overflatefinish: En godt smurt, finbehandlet skulderoverflate tåler en tettere passform (h6) uten å sette seg fast. Rue overflater eller tørre monteringsforhold krever en løsere passform (h7 eller h8).
- Dynamisk vs. statisk lasting: For dynamisk belastede ledd hvor skulderen opplever relativ bevegelse (f.eks. pivotapplikasjoner), velges ofte h8 for å tillate fri rotasjon. For statisk, låst lokalisering foretrekkes h6.
3. Utvalgsbeslutningsmatrise
Følgende beslutningsmatrise gir en strukturert tilnærming for å velge riktig toleransegrad basert på applikasjonskritiskitet og driftsmiljø.
- Velg h6 når: (1) Radiell posisjoneringstoleranse er < ±0,025 mm; (2) Montering utføres under kontrollerte verkstedforhold med smøring; (3) Sammenkoblingsmaterialene har lignende termiske ekspansjonskoeffisienter; (4) Skjøten er statisk eller lavsyklusdynamisk.
- Velg h7 når: (1) Radiell posisjoneringstoleranse er ±0,025–0,05 mm; (2) Moderat monterings- og demonteringsfrekvens forventes; (3) En balanse mellom presisjon og enkel montering er nødvendig; (4) Dette er det vanligste valget for generell presisjonslokaliseringsapplikasjoner.
- Velg h8 når: (1) Radiell posisjoneringstoleranse er > ±0,05 mm eller ikke kritisk; (2) Hyppig montering/demontering er nødvendig; (3) Skulderen er utsatt for termisk ekspansjon fra store temperatursvingninger; (4) Skulderen fungerer som en dreie- eller glideføring med relativ bevegelse.
4. Praktisk eksempel
Vurder en skulderbolt som brukes som en lokaliseringspinne for en festeplate som må fjernes daglig for rengjøring. Platen er av aluminium (CTE 23 μm/m°C), og skulderbolten er av herdet stål (CTE 12 μm/m°C). Driftstemperaturen varierer fra 10°C til 40°C. En skulder med en diameter på 12 mm utsatt for en temperaturøkning på 30°C vil oppleve en differensiell ekspansjon på omtrent 30°C × (23-12) × 10⁻⁶ × 12 mm = 0,004 mm (4 µm). Denne differensialen reduserer effektivt klaringen. I dette tilfellet er h6 akseptabelt hvis armaturet er smurt og forsiktig håndtert; h7 er et sikrere valg hvis armaturet håndteres grovt eller under skitne forhold.
5. Produksjons- og kvalitetsperspektiv
Å oppnå konsistente skulderdiametertoleranser på h6 eller trangere nivåer krever presis maskinering og streng inspeksjon. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. For skulderbolter som krever presis skuldertoleransekontroll, tilbyr vi fullstendige inspeksjonsrapporter inkludert CMM-måledata for kritiske dimensjoner.
6. Ofte stilte spørsmål (FAQ)
- Q1: Kan jeg bruke en skulderbolt med en h6 skulder i et aluminiumshull uten å risikere anfall?
A: Ja, forutsatt at hullet er maskinert til H7, er overflatene godt smurt (fortrinnsvis med anti-festeblanding), og monteringen utføres sakte i et kontrollert miljø. Men hvis bolten demonteres og settes sammen ofte, anbefales h7 for å redusere risikoen for gnaging. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan tilby tilpassede skulderbolter med optimalisert overflatefinish og belegg (f.eks. strømløst nikkel) for å redusere tendensen til gnaging. - Q2: Hva er standard toleranse for parringshull for en skulderbolt spesifisert med en h7-skulder?
A: Standard toleranse for parringshull for en h7-skulder er H7, noe som gir en klaringspasning som er klassifisert som "nærgående" eller "presisjonsklaring". Denne kombinasjonen er mye brukt i maskinverktøyfeste og dysesett. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan levere matchende sett med skulderbolter og foringer eller lokaliseringsplater boret til H7 for å sikre jevn passform. - Q3: Hvordan spesifiserer jeg skuldertoleransen hvis applikasjonen min har både høy presisjon og høy termisk ekspansjon?
A: I slike tilfeller er skuldertoleransen alene utilstrekkelig – du må vurdere hulltoleransen og klaringen ved ekstreme temperaturer. For høy presisjon med termisk ekspansjon er den anbefalte tilnærmingen h6 med en hulltoleranse på H8, som gir litt mer klaring enn et H7-hull samtidig som den holder skulderen stram. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan hjelpe med å beregne nødvendig klaring og velge den optimale toleransekombinasjonen for ditt spesifikke driftsområde.