





ASME B18.2.1 vs. DIN 931/933 Hex Bolt Underhead Filet Radius: Hvordan påvirker forskjeller fundamentalt utmattelseslevetid og stresskonsentrasjonsfaktor (Kt)?
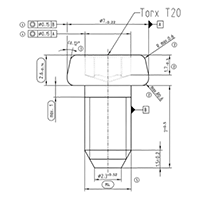
Filetradiusen under hodet – den buede overgangssonen mellom bolthodet og skaftet – er en av de mest kritiske geometriske egenskapene som bestemmer en sekskantbolts utmattingsytelse. Mens ASME B18.2.1 (amerikansk standard) og DIN 931/933 (tysk standard) begge spesifiserer sekskantbolter For generell industriell bruk har deres forskjellige krav til denne filetgeometrien dype implikasjoner på spenningskonsentrasjon og utmattelseslevetid. Denne artikkelen dissekerer disse forskjellene fra et mekanisk ingeniør- og produksjonsperspektiv.
1. Standardforskjeller: Krav til filetradius
Følgende tabell oppsummerer de viktigste dimensjonale og designfilosofiske forskjellene mellom ASME og DIN sekskantbolter angående underhodet.
| Parameter | ASME B18.2.1 (Tommer-serien) | DIN 931/933 (metrisk serie) |
|---|---|---|
| Definisjon av filetradius | Spesifisert som en maksimal radius, som tillater et bredt produksjonstoleranseområde | Spesifiserer en minimumsradius, som sikrer en jevnere overgang for tretthetskritiske applikasjoner |
| Typisk radiusområde (ekvivalent M10–M24) | 0,8–1,4 mm (maks.) | ≥ 1,0 mm (min.) |
| Målereferanse | Målt i krysset mellom hode og skaft | Målt med en radiusmåler; må oppfylle minimumskravet |
| Designfilosofi | Prioriterer produksjonsøkonomi med akseptabel men høyere Kt | Prioriterer utmattelsesstyrke med lavere Kt og forlenget levetid |
2. Fysikken til stresskonsentrasjon: Hvordan filetradius påvirker Kt
Stress Concentration Factor (Kt) beskriver forsterkningen av nominell spenning ved en geometrisk diskontinuitet. For underhodefileten konsentrerer en mindre radius spenningen til et smalere område, og øker den lokale spenningstoppen dramatisk. Fysikken er godt etablert:
- Lokal stresstopp: En skarp filet med liten radius tvinger spenningsstrømningslinjer til å bøye seg skarpt, og skaper en lokalisert spenningstopp som kan være flere ganger høyere enn den nominelle skaftspenningen.
- Strain Gradient: En større radius sprer spenningen over et større område, reduserer toppverdien og skaper en mer gunstig tøyningsgradient – reduserer effektivt drivkraften for sprekkinitiering.
- Sårbarhet ved syklisk lasting: Under dynamiske belastninger blir den høye spenningskonsentrasjonen ved en skarp filet det foretrukne stedet for kjernedannelse av tretthetssprekker, noe som fører til for tidlig svikt.
Eksperimentelle bevis bekrefter dette forholdet: å øke filetradiusen fra minimum til en større optimalisert verdi reduserer spenningskonsentrasjonsfaktoren betydelig. Finite element-analyser har vist at optimalisering av filetgeometri kan redusere den maksimale Von-Mises-spenningen med over 40 %, med Kt fallende fra ~9,08 til ~5,35.
Utmattingstester på festemidler har vist at en større filetradius direkte kan føre til en forlengelse av utmattelseslevetiden - i noen tilfeller med en faktor på 2 eller mer under identiske sykliske belastninger.
3. Implikasjoner for tretthet i livet: Hvilken standard fungerer best?
Fordi utmattingssprekker vanligvis starter ved spenningskonsentrasjonssteder, er underheadfileten en kjent kritisk sone – og står for omtrent 15 % av boltutmattingsfeil. Standardens tilnærming til filetradius påvirker boltens ytelse direkte under sykliske belastninger.
- DIN-stil (større minimum radius): Kravet til en større minimumsradius senker spenningskonsentrasjonen, noe som gjør bolten mer motstandsdyktig mot utmattingssprekker. Dette er spesielt fordelaktig i applikasjoner med moderate til høye sykliske belastninger og vibrasjoner.
- ASME-stil (maksimal radius med bred toleranse): Selv om standarden tillater et bredt område, krever den ikke en stor minimumsradius. Bolter produsert med radier i den nedre enden av toleransen vil oppleve høyere spenningskonsentrasjon og redusert utmattingslevetid sammenlignet med deres DIN-motparter.
Det er verdt å merke seg at flertallet av boltutmattingsfeil oppstår ved den første gjengen som er i inngrep (omtrent 70 %), med gjengeløpet og underheadfileten som representerer de nest mest sårbare stedene. For applikasjoner der gjengeinngrepet er godt utformet og lastfordelingen er optimalisert, blir underhodet den avgjørende faktoren.
4. Produksjonsperspektiv: Oppnå optimal filetgeometri
Produksjonsprosesser spiller en avgjørende rolle for å oppnå ønsket filetgeometri og dens utmattelsesfremmende effekter. Den kalde overskriftsprosessen skaper i seg selv en filet, men dens radius og overflatekvalitet kan variere betydelig. Overflatebehandlinger som filetrulling eller shotpeening kan ytterligere forbedre utmattelseslevetiden ved å introdusere fordelaktige gjenværende trykkspenninger og forbedre overflatefinishen.
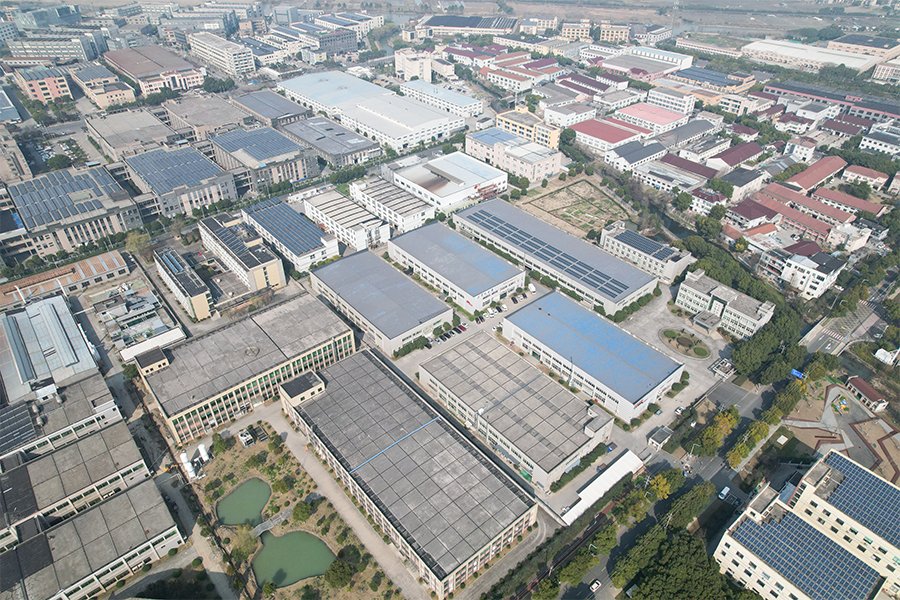
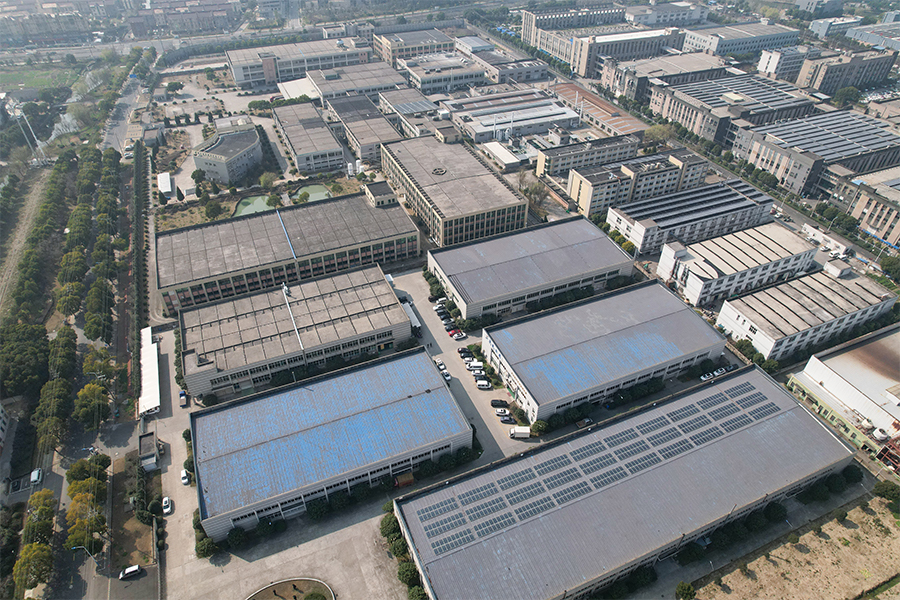
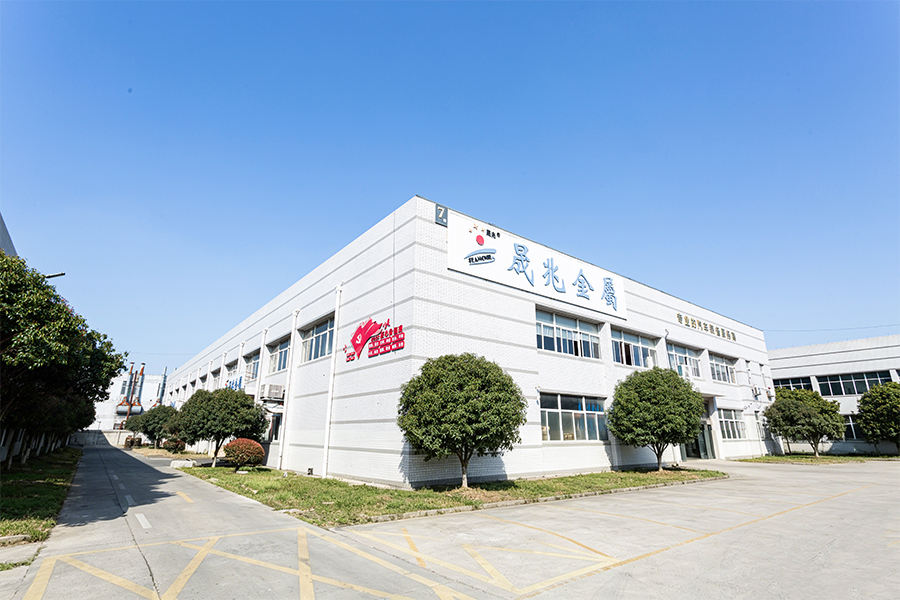
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. For kunder som krever overlegen utmattingsytelse, kan vi produsere sekskantede bolter med optimaliserte underhodets radier som oppfyller eller overgår DIN-spesifikasjonene.
5. Vanlige spørsmål (FAQ)
- Spørsmål 1: Er ASME og DIN sekskantbolter utskiftbare for tretthetskritiske applikasjoner?
A: Ikke uten å verifisere filetgeometrien. Mens begge standardene er dimensjonelt like, kan ASME-standardens bredere filettoleranse resultere i skarpere radier som reduserer utmattelseslevetiden. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler å spesifisere minimumskravene til filetradius og overflatefinish for å sikre jevn utmattingsytelse. - Q2: Hvordan kan jeg verifisere underhodets filetradius for en mottatt boltbatch?
A: Filetradius kan inspiseres ved hjelp av radiusmålere, optiske komparatorer eller koordinatmålemaskiner (CMM). Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) gir inspeksjonsrapporter og kan skreddersy produksjonsparametere for å sikre samsvar med dine spesifiserte filetkrav. - Spørsmål 3: Kan etterproduksjonsprosesser forbedre utmattingslevetiden til bolter med små filetradier?
A: Ja. Filetrulling etter varmebehandling (kaldbearbeiding) eller shotpeening kan introdusere kompressive restspenninger som øker utmattelsestiden betydelig. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tilbyr disse verdiøkende tjenestene for å forbedre ytelsen til standard og tilpassede sekskantbolter.
ASTM A153 vs. ISO 1461: Kvantifisere beleggtykkelsesforskjellene for M20 og større HDG sekskantbolter
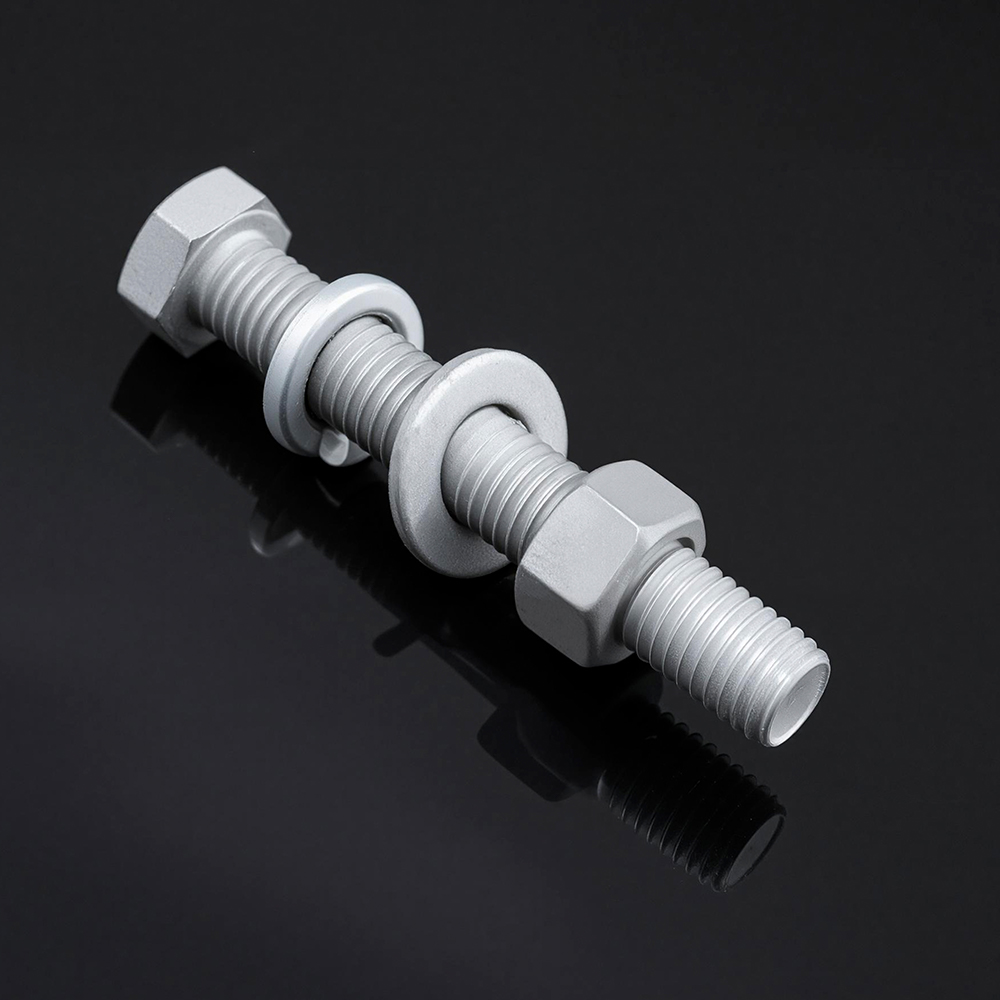
Ved spesifikasjon av varmgalvanisert (HDG) sekskantbolter for tung infrastruktur – overføringstårn, broforbindelser eller offshoreplattformer – bestemmer valget mellom ASTM A153- og ISO 1461-standardene direkte minimumsnivået for korrosjonsbeskyttelse. For festemidler med M20 og større diameter (typisk > 6 mm eller 1/4 tomme ekvivalent), avviker de to standardene betydelig i kravene til beleggtykkelse. Denne artikkelen gir en side-ved-side kvantitativ sammenligning og forklarer de praktiske implikasjonene.
1. Den grunnleggende forskjellen: maskinvare vs. generelle fabrikasjoner
ASTM A153 er spesielt designet for "maskinvare" - gjengede festemidler, skiver og lignende små eller sentrifugerte gjenstander. ISO 1461 (og dens regionale ekvivalent EN ISO 1461) gjelder derimot bredt for fabrikkerte stålartikler, inkludert strukturelle seksjoner, plater og rør. Mens ISO 1461 inneholder en egen seksjon for sentrifugerte artikler (inkludert gjengede festemidler), er tykkelsestabellene strukturert rundt ståltykkelseskategorier i stedet for festeklasse.
For M20 og større sekskantbolter bruker begge standardene det samme grunnleggende prinsippet: tykkelsen av basisstål overstiger 6 mm, og utløser det høyeste beleggtykkelsesnivået. Imidlertid varierer de nødvendige minimumskravene målbart.
2. Kvantitativ sammenligning av beleggtykkelse
Tabellen nedenfor viser minimumskravene til beleggtykkelse for M20 og større HDG sekskantbolter under begge standardene.
| Parameter | ASTM A153 (Klasse C – Festemidler > 3/8" / M10) | ISO 1461 (sentrifugerte artikler > 6 mm diameter) |
|---|---|---|
| Minimum lokal beleggtykkelse | 1,7 mils ≈ 43 µm | 40 µm (tilsvarende 285 g/m²) |
| Minimum gjennomsnittlig (gjennomsnittlig) beleggtykkelse | 2,1 mils ≈ 53 µm | 50 µm (tilsvarende 360 g/m²) |
| Beleggmassereferanse | Tykkelse målt direkte (mils eller µm) | Spesifisert i både µm og g/m² |
| Målemetode | Magnetisk tykkelsesmåler eller gravimetrisk | Magnetisk tykkelsesmåler eller gravimetrisk |
| Typisk applikasjon | Bolter, muttere, skiver og annen maskinvare | Maskinvare, strukturelle seksjoner og fabrikkert stål |
Merk: ASTM A153 Klasse C dekker fester med en diameter på over 3/8 tomme (≈ M10). For M20 og større bolter gjelder denne klassifiseringen direkte. Minste lokale tykkelse på 1,7 mils (≈ 43 µm) er et hardt krav for en enkelt prøve, mens gjennomsnittlig tykkelse må nå 2,1 mils (≈ 53 µm).
ISO 1461 spesifiserer en minimum lokal tykkelse på 40 µm og en gjennomsnittlig tykkelse på 50 µm for sentrifugerte gjengeartikler med en diameter større enn 6 mm.
3. Praktiske implikasjoner av forskjellen
Den kvantitative forskjellen – omtrent 3 µm i lokal minimum og 3 µm i gjennomsnittlig tykkelse – kan virke liten, men den har betydelige implikasjoner for kvalitet og levetid.
- ISO 1461s strengere lokale minimum: Ved 40 µm er ISO 1461s lokale minimum litt lavere enn ASTM A153s 43 µm (1,7 mils). Imidlertid stemmer ISO 1461s gjennomsnittlige krav på 50 µm tett med ASTMs 53 µm. Den praktiske forskjellen ligger i inspeksjon: en batch som oppfyller ASTM A153 vil automatisk tilfredsstille ISO 1461s tykkelsesminimum, men det motsatte er ikke garantert hvis lokal tykkelse faller under 43 µm.
- Kriterier for inspeksjon og avvisning: ASTM A153 tillater individuelle prøver å falle til det lokale minimum, forutsatt at gjennomsnittet over prøven oppfyller gjennomsnittskravet. ISO 1461 bruker en lignende logikk, men bruker litt forskjellige avrundings- og måleprotokoller.
- Korrelasjon med tjenestelevetid: Tykkere belegg gir generelt lengre korrosjonsbeskyttelse i aggressive miljøer. Differansen på 3 µm representerer en marginal, men målbar forlengelse av tiden til første rødrust i akselerert saltspraytesting.
Det er også verdt å merke seg at ISO 1461 er harmonisert med EN ISO 10684 – en dedikert festestandard – for gjengetoleransekrav, som sikrer at muttere kan monteres uten å gnage.
4. Produksjons- og kvalitetssikringsperspektiv
Konsekvent oppnå disse beleggtykkelsesminimum på sekskantbolter med stor diameter krever presis kontroll av nedsenkingstid, uttakshastighet og sentrifugeringsparametere. Gjengeboring eller børsting etter galvanisering er ofte nødvendig for å opprettholde ISO 965-1 gjengetilpasningstoleranser – et trinn som ikke må redusere belegget under de spesifiserte minimumsverdiene.
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. For HDG sekskantbolter kontrollerer vi strengt beleggtykkelse for å møte eller overgå både ASTM A153 og ISO 1461 kravene, med fullstendige inspeksjonsrapporter for hver batch.
5. Vanlige spørsmål (FAQ)
- Q1: Kan et parti med M20 HDG-bolter oppfylle både ASTM A153 og ISO 1461 samtidig?
A: Ja. Fordi ASTM A153s lokale minimum (43 µm) er litt høyere enn ISO 1461 (40 µm) for større festemidler, vil enhver batch som fullt ut oppfyller ASTM A153 også tilfredsstille ISO 1461s lokale og gjennomsnittlige krav. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) produserer rutinemessig HDG sekskantbolter som oppfyller begge standardene, noe som forenkler globale anskaffelser. - Q2: Hvilken standard er vanligst spesifisert for infrastrukturprosjekter utenfor Nord-Amerika?
A: ISO 1461 er standardstandarden for de fleste europeiske, asiatiske og Midtøsten-prosjekter. Imidlertid aksepterer mange internasjonale spesifikasjoner begge standarder, forutsatt at beleggtykkelsen oppfyller eller overstiger gjeldende minimumskrav. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan levere produkter sertifisert til enten standard, eller begge deler, basert på prosjektkrav. - Q3: Påvirker et tykkere HDG-belegg gjengetilpasningen for M20-bolter?
A: Ja. For tykke belegg kan forstyrre trådtoleranser. Både ASTM A153 og ISO 1461 tillater gjengeboring eller børsting etter galvanisering for å sikre riktig muttertilpasning, forutsatt at den spesifiserte minste beleggtykkelsen opprettholdes. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) bruker kontrollert sentrifugering og, der det er nødvendig, gjengerengjøring etter galvanisering for å sikre at bolter og muttere monteres jevnt.