





A325 vs. A490 tunge sekskantede strukturelle bolter: strekkfasthet vs. hakkfølsomhet – hvordan påvirker denne avveiningen lagertype vs. sklikritiske koblinger?
Utvalget mellom ASTM A325 (nå klasse A325 under F3125) og ASTM A490 (klasse A490 under F3125) tunge sekskantede konstruksjonsbolter er en av de mest kritiske beslutningene innen design av stålkonstruksjoner. Mens A490 tilbyr betydelig høyere strekkfasthet, kommer denne styrken med økt hakkfølsomhet og høyere risiko for sprø brudd. Denne grunnleggende avveiningen bestemmer direkte egnetheten til hver boltkvalitet for lagertype kontra glidekritiske forbindelser. Denne artikkelen gir en omfattende sammenligning og et praktisk beslutningsrammeverk.
1. Kjerneegenskapssammenligning: A325 vs. A490
Følgende tabell viser de viktigste mekaniske og bruksmessige forskjellene mellom de to strukturelle boltkvalitetene, avledet fra ASTM F3125-spesifikasjonene.
| Egenskapsparameter | ASTM A325 (F3125 klasse A325) | ASTM A490 (F3125 klasse A490) |
|---|---|---|
| Minimum strekkfasthet | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1034 MPa) |
| Maksimal strekkfasthet | Ikke spesifisert (minimum 120 ksi) | 173 ksi (for å begrense sprøhet) |
| Kjernehardhet (HRC) | Ikke spesifikt begrenset (vanligvis C24–C35) | C33–C38 (strengere kontroll) |
| Hakk følsomhet | Moderat – mindre utsatt for sprø brudd | Høy – mer følsom for spenningskorrosjon og hydrogensprekking |
| Varmgalvanisering | Tillatt (vanligvis brukt) | Forbudt (fare for hydrogensprøhet og utglødning) |
| Rotasjonskapasitetstest | Nødvendig for galvaniserte sammenstillinger | Nødvendig for alle sammenstillinger (med øvre spenningsgrenser) |
| Ikke-destruktiv testing | Vanligvis ikke nødvendig | Magnetisk partikkelinspeksjon er nødvendig |
2. Tilkoblingstyper og boltanvendelse
Valget mellom lagertype og sklikritiske koblinger avhenger av de strukturelle kravene til sklitoleranse, utmattingsmotstand og deformasjonskontroll.
- Kobling av lagertype: I denne utformingen er bolten strammet til en "snug-tight" tilstand (eller helt forspent), og skjærkraften overføres primært gjennom boltakselens skjærstyrke og bæreevnen til de sammenkoblede platene mot hullveggene. Det forventes noe utglidning før boltakselen kommer i kontakt med hullveggen. Denne utformingen tillater lavere installasjonskostnader, men resulterer i større deformasjoner og anbefales ikke for skjøter som er utsatt for belastningsreversering eller utmatting.
- Slip-kritisk tilkobling: I denne utformingen er bolten fullstendig forspent til et høyt nivå (70 % av minimum strekkstyrke), noe som skaper høy klemkraft som genererer friksjon mellom de faste overflatene. Skjærkraften overføres gjennom denne friksjonen, og skli er ikke tillatt under driftsbelastninger. Denne utformingen gir høyere stivhet, bedre utmattelsesmotstand og er nødvendig for skjøter med overdimensjonerte eller slissede hull, eller hvor skli vil være skadelig for strukturell ytelse.
Tabellen nedenfor oppsummerer anvendeligheten til hver boltkvalitet for disse koblingstypene.
| Tilkoblingstype | ASTM A325 Egnethet | ASTM A490 Egnethet | Nøkkeloverveielse |
|---|---|---|---|
| Lagertype (tettsittende) | Ja – mye brukt | Ja – men sjelden brukt på grunn av pris og risiko for sprøhet | A325 foretrekkes for kostnadseffektive lagerforbindelser |
| Lagertype (forspent) | Ja – vanlig | Ja – med nøye kvalitetskontroll | A490 krever rotasjonskapasitet og MPI-testing |
| Slip-kritisk (friksjon-type) | Ja – standard for de fleste bruksområder | Ja – for ekstremt høye belastningskrav | A490s høyere forspenning gir større sklisikkerhet |
3. Avveiningen mellom styrke og hakkfølsomhet: Innvirkning på tilkoblingsegnethet
Kjerneavveiningen mellom strekkfasthet og hakkfølsomhet har direkte implikasjoner for koblingsdesign.
- For koblinger av lagertype: Disse koblingene tillater glidning og er avhengig av boltens skjærkapasitet og bærestyrke. Siden bolten ikke utsettes for samme nivå av syklisk spenningskonsentrasjon som i sklikritiske skjøter, kan den høyere strekkfastheten til A490 være gunstig for å motstå skjær- og lagerbelastninger. A490s høyere hakkfølsomhet betyr imidlertid at eventuelle gjengeskader, overflatedefekter eller feiljustering lettere kan føre til sprø brudd. Derfor, mens A490 kan brukes i lagerforbindelser, anbefaler mange spesifikasjoner bruk av A325 der det er mulig på grunn av A490s høyere risiko for sprø brudd.
- For glidningskritiske tilkoblinger: Disse forbindelsene krever høy klemkraft for å generere friksjon, som er direkte proporsjonal med boltforspenning. A490-bolter, med sin høyere strekkfasthet, kan strammes til en høyere forspenning, noe som gir større sklisikkerhet for samme boltdiameter. Den høye forspenningen kombinert med A490s høye hardhet gjør imidlertid bolten mer utsatt for spenningskorrosjonssprekker og hydrogensprøhet. Dette er grunnen til at bruken av A490 i sklikritiske forbindelser krever streng kvalitetskontroll, inkludert testing av rotasjonskapasitet og magnetisk partikkelinspeksjon (MPI) for å oppdage overflatefeil. I tillegg kan A490-bolter ikke varmgalvaniseres, noe som begrenser bruken i korrosive miljøer der galvaniserte A325-bolter foretrekkes.
4. Praktisk beslutningsramme
Basert på avveiningsanalysen anbefales følgende utvalgsretningslinjer:
- Foretrekker A325 når: (1) Koblingen er en standard lagertype eller sklikritisk skjøt med moderate belastningskrav; (2) Varmgalvanisering er nødvendig for korrosjonsbeskyttelse; (3) Skjøten utsettes for dynamisk eller utmattelsesbelastning der hakkfølsomhet er en primær bekymring; (4) Kostnader og tilgjengelighet er nøkkelfaktorer.
- Vurder A490 når: (1) Forbindelsen krever betydelig høyere skjær- eller sklisikkerhet enn A325 kan gi; (2) Skjøten er utsatt for ekstremt høye statiske belastninger og er ikke i et korrosivt miljø; (3) Entreprenøren kan sørge for nødvendig kvalitetskontroll (MPI, rotasjonskapasitetstesting); (4) Designet har blitt grundig evaluert for sprøbruddrisiko.
5. Produksjons- og kvalitetsperspektiv
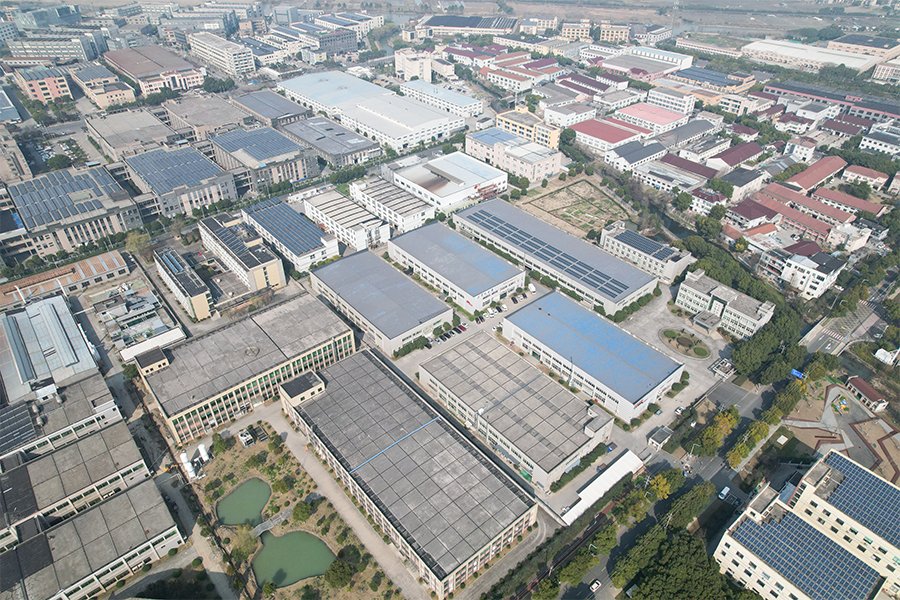
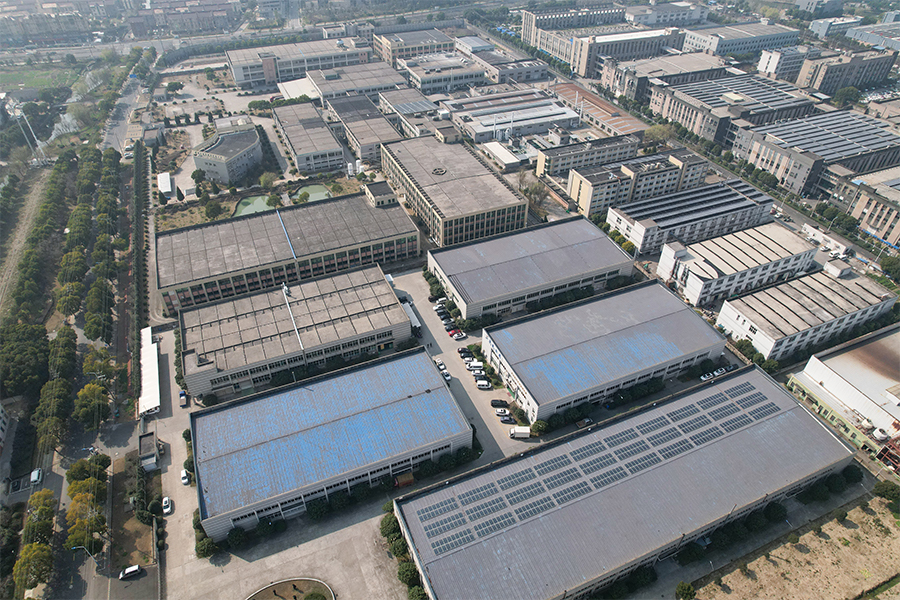
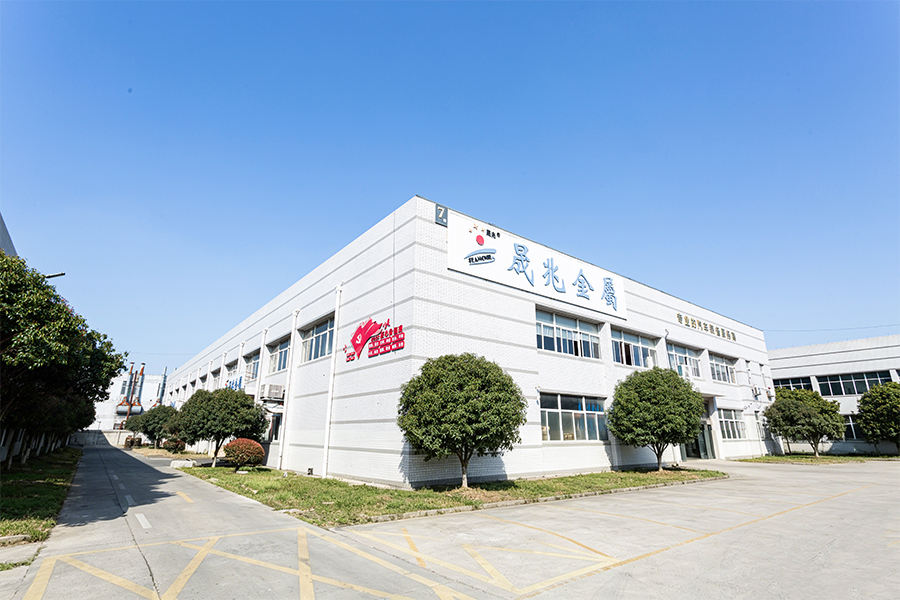
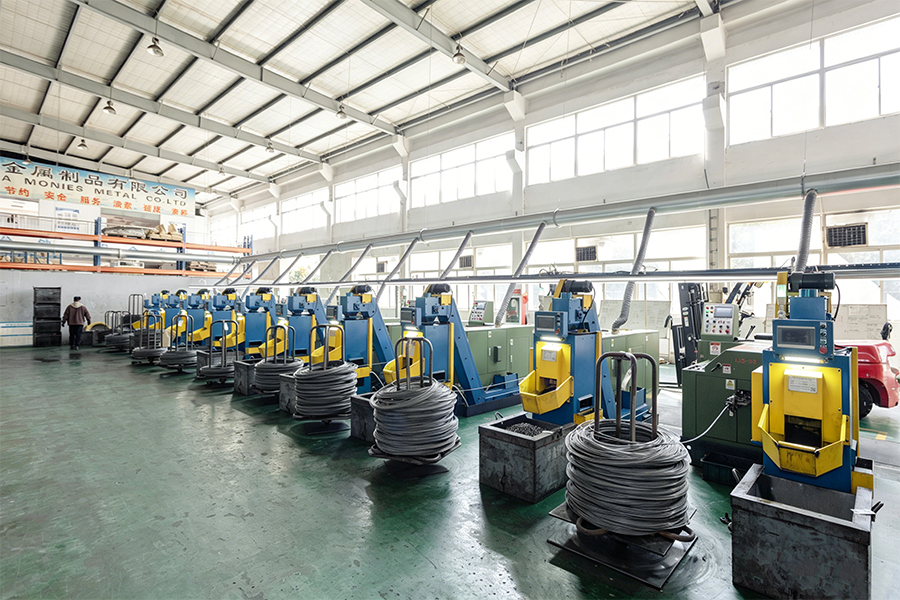
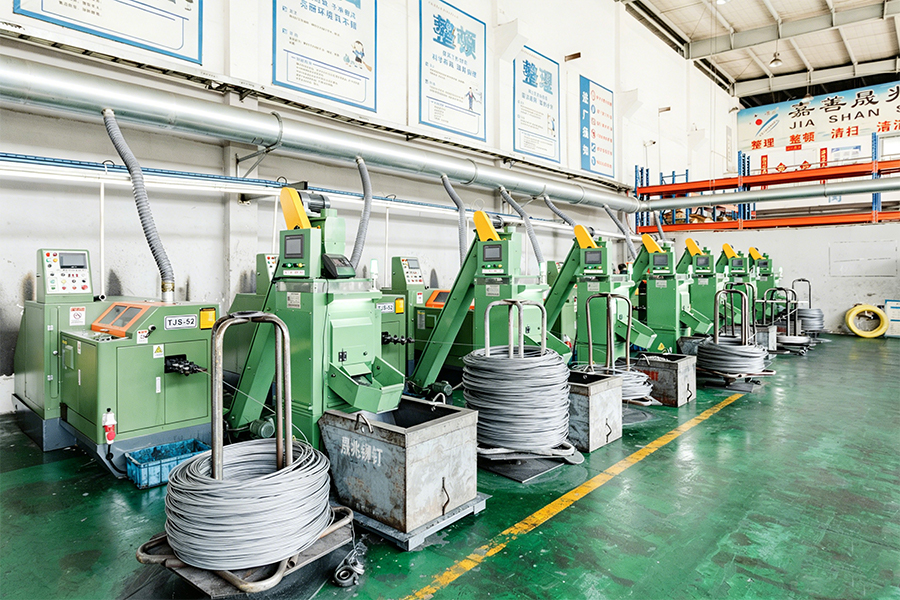
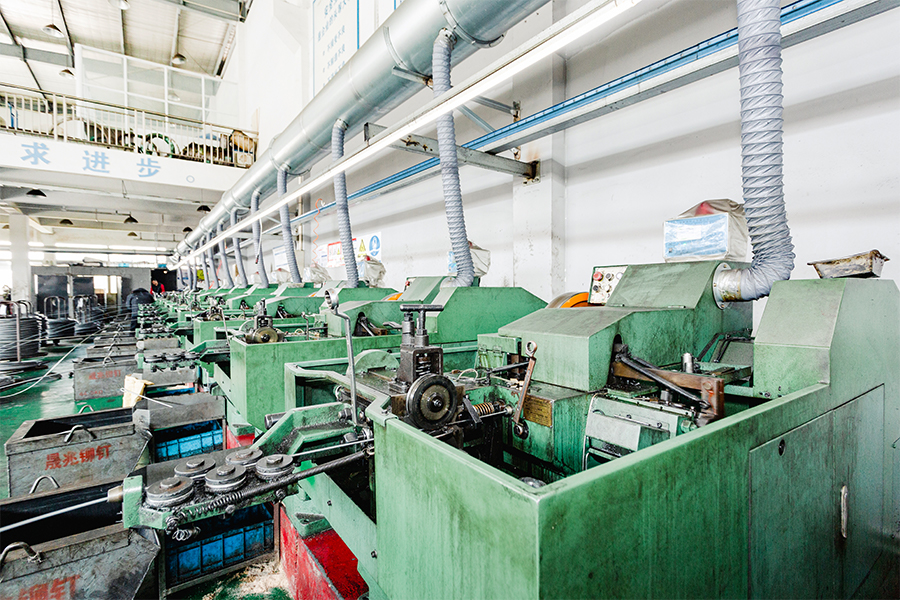
Å oppnå konsistente mekaniske egenskaper for strukturelle bolter krever presis kontroll av materialkjemi, varmebehandling og testing. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
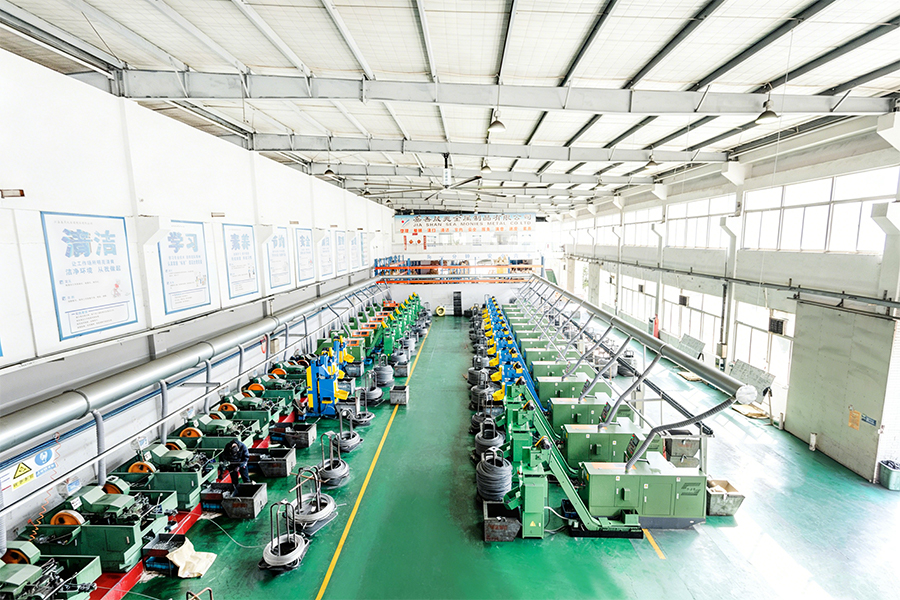
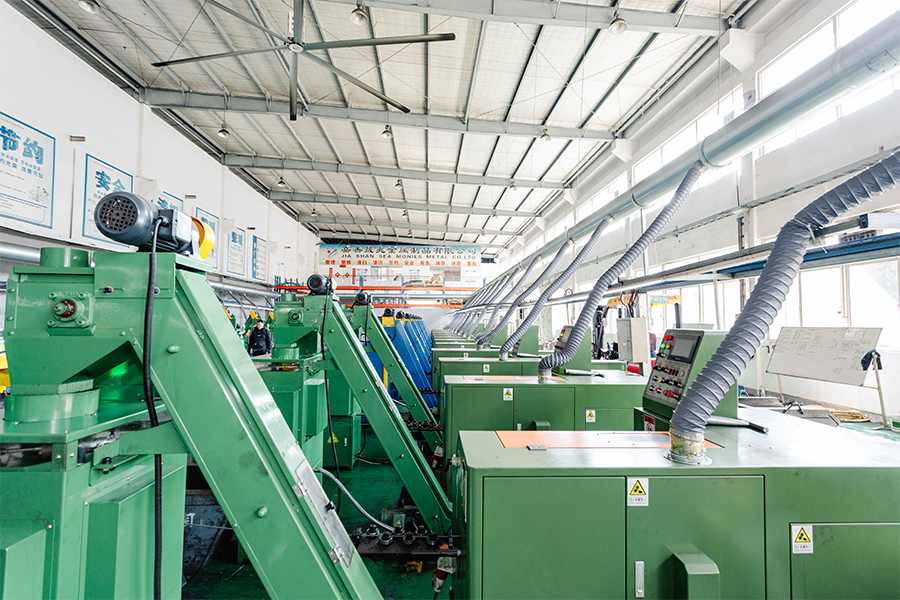
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. For strukturelle bolteapplikasjoner leverer vi både A325- og A490-kvalitetsfester med testsertifikater for fullstendig materiale og, for A490, de nødvendige inspeksjonsrapportene for magnetiske partikler.
6. Vanlige spørsmål (FAQ)
- Q1: Kan A325 og A490 bolter brukes om hverandre i en strukturell forbindelse?
A: Nei. De har forskjellige strekkstyrker, hardhet og følsomhet for sprø brudd. Å bytte dem uten å rekonstruere forbindelsen kan føre til utilstrekkelig styrke eller uventet feil. A490-bolter har høyere krav til forspenning og strengere kvalitetskontrollprosedyrer. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler å konsultere prosjektets konstruksjonsingeniør før du bytter ut boltkvaliteter. - Q2: Hvorfor er ikke A490-bolter varmgalvaniserte?
A: A490-bolter kan ikke varmgalvaniseres av to grunner: (1) temperaturen i badet i smeltet sink overstiger boltens anløpstemperatur, noe som potensielt utgløder bolten og reduserer dens styrke; (2) beisingsprosessen som brukes før galvanisering introduserer atomisk hydrogen i stålet, noe som kan forårsake hydrogensprøhet – en forsinket sviktmekanisme som er spesielt farlig i høyfaste bolter. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tilbyr A325 galvaniserte konstruksjonsbolter som et korrosjonsbestandig alternativ. - Q3: Hva er X- og N-betegnelsen for strukturelle bolter, og hvordan forholder det seg til koblingstype?
A: X-betegnelsen indikerer at gjengene er ekskludert fra skjærplanet (boltskaftet er i skjærplanet), noe som gir høyere skjærkapasitet. N-betegnelsen indikerer at gjengene kan inngå i skjærplanet. Denne forskjellen er kritisk for koblinger av lagertype, der skjærstyrken avhenger av om lasten passerer gjennom hele skaftdiameteren eller den reduserte rotdiameteren til gjengene. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan levere konstruksjonsbolter med spesifiserte gjengelengder for å oppfylle X- eller N-krav.
Sekskantmuttere i rustfritt stål A2-70 og A4-80: Høy duktilitet eller høyhastighetsinstallasjon Overoppheting?
Fenomenet med gjengedannelse (også kjent som gnaging eller kaldsveising) er et vedvarende og kostbart problem under installasjon av austenittiske festemidler i rustfritt stål, spesielt A2-70 (304) og A4-80 (316) sekskantmuttere. Gallering er preget av beslag av gjenger - materialet er revet og sveiset sammen, noe som ofte gjør mutteren eller bolten ubrukelig. De to hyppigst siterte årsaksmekanismene er den iboende høye duktiliteten til austenittiske rustfrie stål og lokalisert overoppheting forårsaket av høyhastighets installasjonsverktøy (f.eks. slagnøkler). Denne artikkelen dissekerer fysikken til hver mekanisme, gir komparative data og tilbyr praktiske avbøtende strategier.
1. Mekanismesammenligning: Høy duktilitet vs. lokalisert overoppheting
Følgende tabell sammenligner de to primære mekanismene som bidrar til trådgalling sekskantmuttere i rustfritt stål .
| Parameter | Høy duktilitet (austenittisk struktur) | Lokalisert overoppheting (høyhastighetsinstallasjon) |
|---|---|---|
| Fysisk mekanisme | Austenittiske rustfrie stål har en høy arbeidsherdehastighet og mangler det beskyttende oksidlaget som dannes på karbonstål. Under glidende kontakt rives den beskyttende oksidfilmen bort, slik at nakne metalloverflater får kontakt og sveises sammen under trykk. | Høyhastighets elektroverktøy (slagnøkler eller høy-RPM-drivere) genererer friksjonsvarme ved gjengegrensesnittet. Varmen mykner overflatelaget, øker friksjonskoeffisienten og fremmer limslitasje – og akselererer dannelsesprosessen. |
| Primært bevis | Galling forekommer i både manuelt drevne og motordrevne installasjoner, men frekvensen og alvorlighetsgraden er betydelig høyere når det brukes elektroverktøy. Det arbeidsherdede overflatelaget av austenittisk rustfritt stål er spesielt utsatt for gnaging på grunn av sin høye skjærstyrke og mangel på en beskyttende smørefilm. | Studier viser at når installasjonshastigheten øker, øker også overflatetemperaturen. Bruk av en slagnøkkel kan generere temperaturer som overstiger materialets rekrystalliseringstemperatur, noe som drastisk øker sannsynligheten for gnaging. Bruken av lavhastighetsverktøy eller håndverktøy reduserer forekomster av gnaging betydelig. |
| Påvirkningsfaktorer | Gjengeoverflatefinish, gjengevinkel, muttermateriale og tilstedeværelse av smøremidler. Glattere overflater og bruk av smøremidler reduserer tendensen til kaldsveising. | Installasjonshastighet, momentinngang og bruk av slagverktøy. Høyere forspenninger øker også friksjonskreftene, og øker risikoen for overoppheting. |
| Begrensningsstrategi | Velg muttere med et annet materiale eller finish (f.eks. nitronisk eller belagt rustfritt stål), eller sørg for rene og smurte gjenger. Bruk av anti-beslagsmidler er svært effektiv. | Bruk installasjonsverktøy med lav hastighet (håndverktøy eller bor med variabel hastighet ved lavt turtall). Unngå slagnøkler for kritiske enheter. La skjøten avkjøles mellom strammingene. |
2. Mekanismeanalyse: Hvilken mekanisme dominerer?
En detaljert analyse av tilgjengelig bevis viser at begge mekanismene er medvirkende faktorer, men deres relative betydning er ikke lik.
- Høy duktilitet er den primære årsaken: Austenittiske rustfrie stål (A2- og A4-kvaliteter) er iboende utsatt for å gnage fordi de mangler det beskyttende overflateoksidlaget som karbonstål er avhengig av for smøring. Når gjengeoverflatene presses sammen under belastning, brytes oksidfilmen ned, og den høye skjærstyrken til den austenittiske strukturen forårsaker mikroskopisk sveising av ujevnheter. Dette er en grunnleggende materialegenskap – den forklarer hvorfor gnaging oppstår selv i håndtrammede sammenstillinger.
- Høyhastighets overoppheting er en viktig akselerator: Mens materialets duktilitet er hovedårsaken, øker bruken av høyhastighets elektroverktøy dramatisk frekvensen og alvorlighetsgraden av gnaging. Friksjonsvarmen som genereres av en slagnøkkel kan overstige rekrystalliseringstemperaturen til austenittisk rustfritt stål (omtrent 450–600 °C), og myker opp overflatelagene og fremmer klebemiddelslitasje. Studier viser at installasjoner som bruker slagnøkler kan ha 10–15 ganger høyere forekomst enn håndtrammede enheter.
- Synergistisk effekt: De to mekanismene er ikke uavhengige. Den høye duktiliteten til materialet gjør det utsatt for friksjonsvarmen som genereres av høyhastighetsverktøy. Varmen reduserer på sin side materialets styrke og øker friksjonskoeffisienten, og skaper en positiv tilbakemeldingssløyfe som akselererer gnaging. Denne kombinerte effekten er grunnen til at gnaging ofte er mer alvorlig i høyhastighetsinstallasjoner enn i sakte.
3. Kvantitativ påvirkning av installasjonshastighet
Følgende tabell gir en sammenlignende analyse av forekomsten av gnaging basert på installasjonshastighet og verktøytype.
| Installasjonsmetode | Typisk turtall | Forekomst av grusomhet (relativ) | Anbefalt |
|---|---|---|---|
| Håndverktøy (momentnøkkel) | ~5–10 RPM | 1x (grunnlinje) | Ja – Foretrukket for kritiske sammenstillinger |
| Drill med variabel hastighet (lav hastighet) | ~200–400 RPM | 3–5 ganger | Ja – hvis den er smurt og kontrollert |
| Drill med variabel hastighet (høy hastighet) | ~800–1500 RPM | 8–12x | Anbefales ikke for rustfrie festemidler |
| Slagnøkkel | Variabel (høyt toppmoment) | 15–20x | Frarådes på det sterkeste for A2/A4-nøtter |
4. Praktisk veiledning for å redusere galling
Gitt den kombinerte effekten av materialduktilitet og installasjonshastighet, anbefales følgende retningslinjer for feltinstallasjon:
- Bruk alltid et smøremiddel: Påfør en høykvalitets anti-fast sammensetning eller smøremiddel (f.eks. kobberbasert eller nikkelbasert fett) på boltgjengene før du installerer mutteren. Smøring reduserer friksjon, senker varmeutvikling og fungerer som en fysisk barriere mellom gjengeoverflatene.
- Bruk sakte installasjonshastigheter: Unngå slagnøkler for kritiske sammenstillinger av rustfritt stål. Bruk håndverktøy eller bor med variabel hastighet satt til laveste effektive turtall. Jo lavere hastighet, jo mindre varme genereres ved trådgrensesnittet.
- Hold trådene rene: Forurensninger som smuss, rusk eller gammelt trådskap kan fungere som slipemidler, bryte gjennom oksidlaget og starte gnaging. Rengjør bolt- og muttergjengene grundig før montering.
- Tillat avkjølingstid: For sammenstillinger med stor diameter eller høy forspenning, la skjøten avkjøles mellom strammepassasjene for å forhindre varmeoppbygging.
- Vurder alternative materialer: For applikasjoner der gnaging er et vedvarende problem, bør du vurdere å bruke rustfrie stålkvaliteter med redusert gnagingstendens (f.eks. Nitronic 60 eller 316 med et spesielt belegg).
5. Produksjons- og kvalitetsperspektiv
Konsistensen til gjengeformen og overflatefinishen til sekskantmuttere i rustfritt stål er kritiske faktorer for å forhindre gnaging. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. For sekskantmuttere i rustfritt stål gir vi en jevn gjengefinish og kan tilby supplerende overflatebehandlinger (som passivering eller belegg) for å redusere gnagingstendensen. Vi inkluderer også installasjonsveiledning med hver forsendelse for å forhindre gnaging i felten.
6. Vanlige spørsmål (FAQ)
- Q1: Kan jeg bruke slagnøkler på A2-70 eller A4-80 rustfrie stålmuttere?
A: Det frarådes på det sterkeste. Høyhastighets- og høymomentstøtene til en slagnøkkel genererer betydelig friksjonsvarme, noe som dramatisk øker risikoen for gnaging. For kritiske sammenstillinger skal kun håndverktøy eller lavhastighets bor med variabel hastighet brukes. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler å bruke en momentnøkkel med kontrollert hastighet for alle installasjoner av rustfritt stål. - Spørsmål 2: Påvirker trådens overflatebehandling tendensen til gnaging?
A: Ja. En jevnere gjengeoverflate (f.eks. valsede tråder i stedet for kuttetråder) har en lavere friksjonskoeffisient og en redusert tendens til å initiere gnaging. Valsede tråder har også en mer konsistent overflateprofil. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) bruker kaldhode- og trådrullingsprosesser for å produsere rustfrie stålmuttere med en overlegen overflatefinish, noe som reduserer risikoen for gnaging. - Spørsmål 3: Hva er det beste smøremiddelet for å forhindre gnaging i rustfrie stålmuttere?
A: En kobberbasert eller nikkelbasert anti-beslagblanding er svært effektiv. Disse smøremidlene inneholder fine metallpartikler som fungerer som en solid smøremiddelbarriere, og forhindrer metall-til-metall-kontakt. De er også effektive ved høye temperaturer. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kan gi monteringsveiledning og, i noen tilfeller, levere muttere med et forhåndspåført smøremiddelbelegg.