


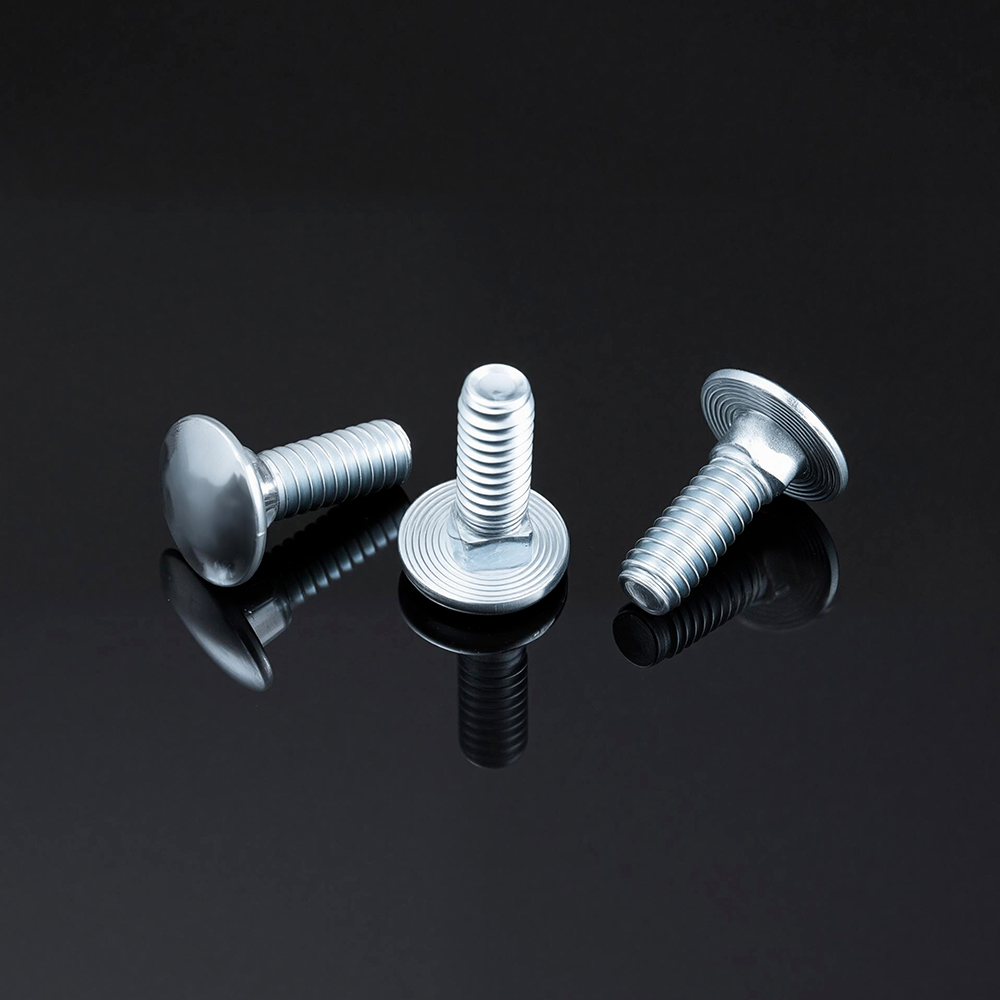



Matchende firkantet hals-innstøpingsdybde og hodeforsenking for maksimal uttrekksmotstand i mykt tre vs. hardtre
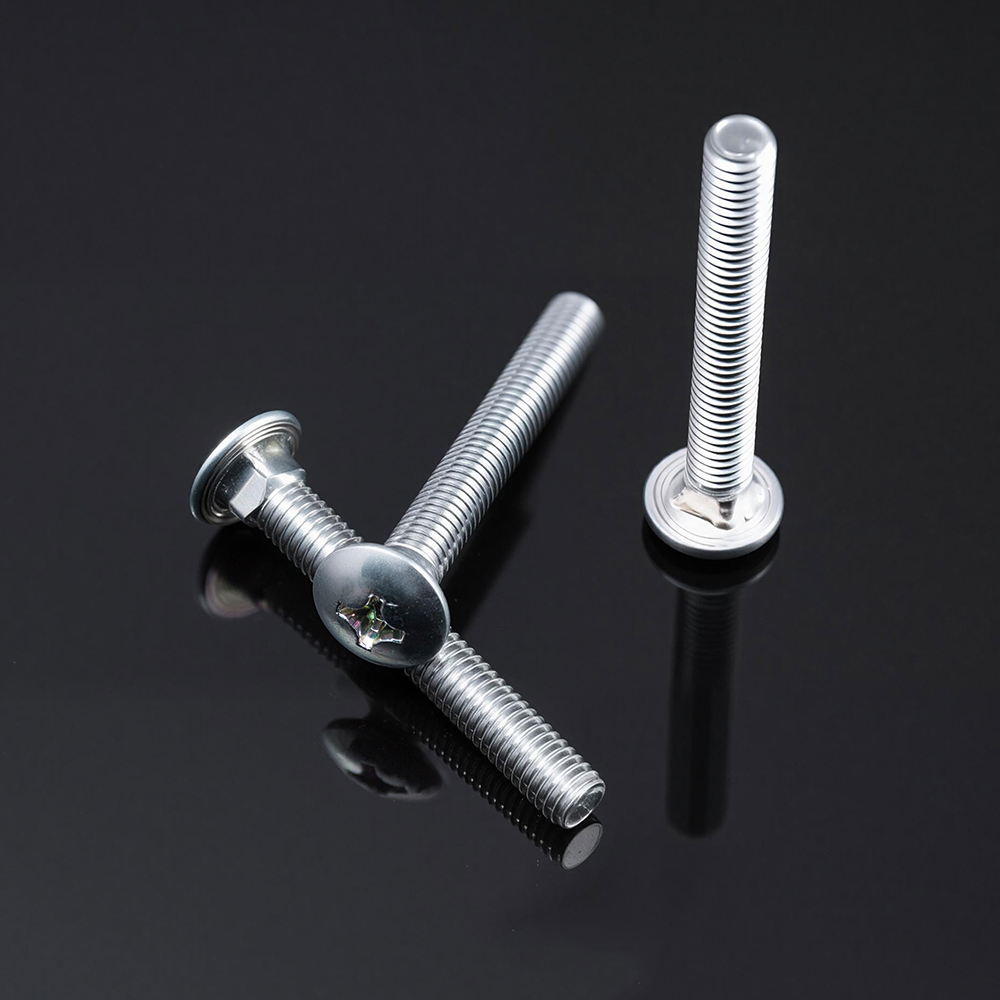
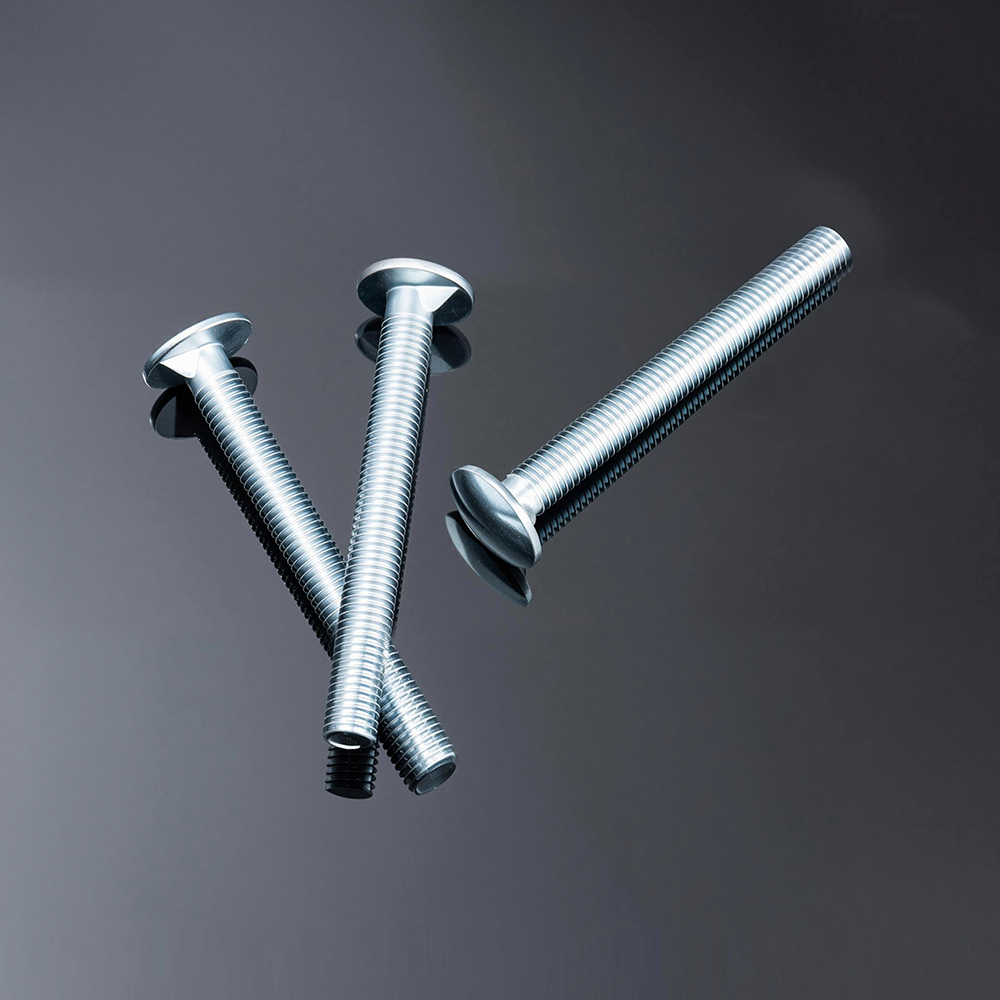
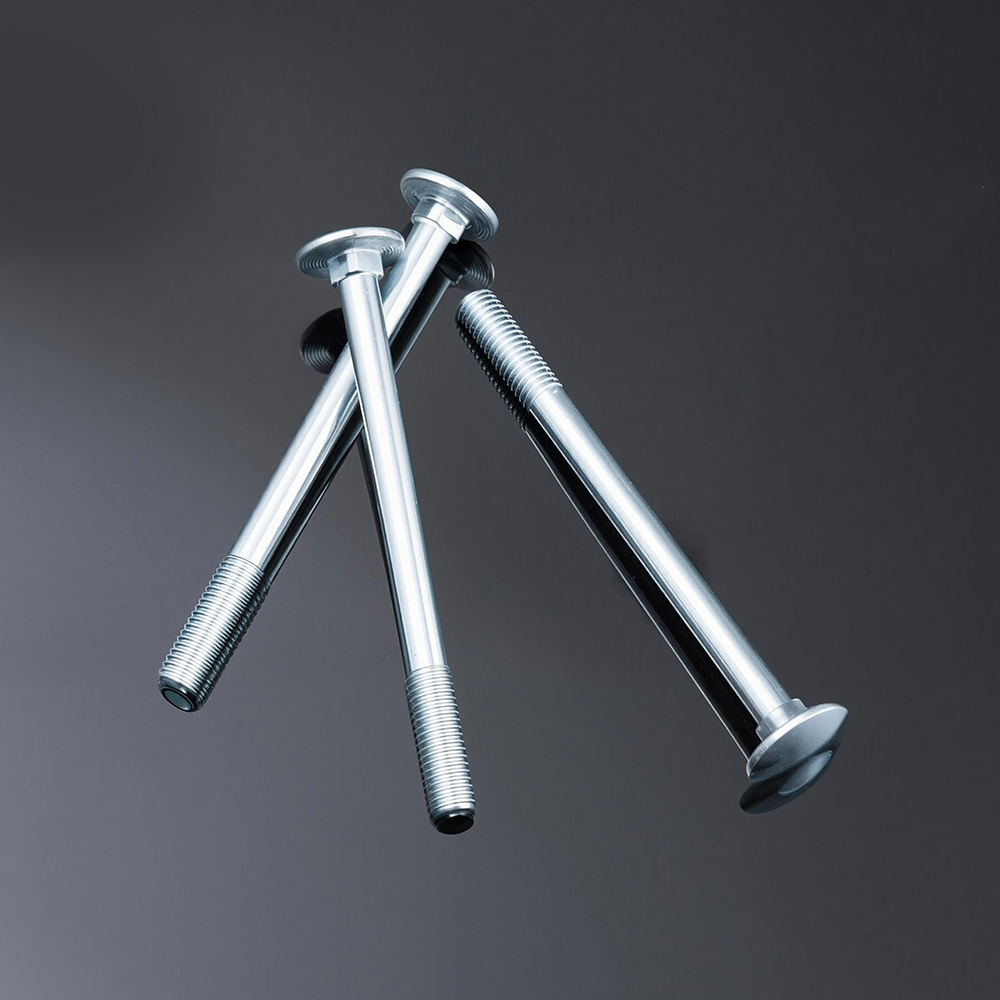
Den mekaniske ytelsen til en vognbolt kobling i tre er fundamentalt bestemt av to innbyrdes avhengige geometriske parametere: innstøpingsdybden til den firkantede halsen (som gir antirotasjonslåsing) og forsenkningsdybden til det runde hodet (som styrer flushness og lastfordeling). Å oppnå maksimal uttrekksmotstand uten å forårsake vedkløyving krever forskjellige strategier for bartre og løvtre på grunn av deres distinkte tetthet, trykkstyrke og sviktmodus.
1. Egenskaper for tresubstrat: bartre vs. løvtre
De grunnleggende forskjellene i treets tetthet og styrke dikterer direkte hvordan hvert underlag reagerer på innstøping av bolter og forsenking. Følgende tabell sammenligner viktige strukturelle egenskaper:
| Eiendom | Bartre (f.eks. furu, gran, gran) | Hardtre (f.eks. eik, bøk, lønn) |
|---|---|---|
| Typisk tetthetsområde (kg/m³) | 350 – 550 | 640 – 840 |
| Bøyestyrke (MPa) | 14 – 50 (C14 til C50 karakterer) | 30 – 70 (D30 til D70 karakterer) |
| Trykkstyrke (MPa) // korn | ~40 – 46 (gran/furu) | Betydelig høyere |
| Hardhet (Brinell) // korn | 3,2 – 4,0 | Høyere (eik ~5,5) |
| Feilmodus under overstramming | Kompresjon/knusing av trefiber | Splitting/sprekker langs kornlinjer |
| Typiske bruksområder for vognbolter | Terrassebord, bindingsverk, generell konstruksjon | Tunge tømmerkonstruksjoner, møbler, marine køyer |
2. Krav til innstøpingsdybde med kvadratisk hals
Den firkantede halsens funksjon er å bygge inn i treet for å forhindre boltrotasjon under mutterstramming, og eliminerer behovet for en skiftenøkkel på hodesiden. Innstøpingsdybden – hvor langt den firkantede delen trenger inn i treet – må tilpasses underlagets komprimerbarhet og skjærstyrke.
- Softwood-strategi (økt innebyggingsdybde): Myktre har lavere tetthet og trykkstyrke. For å oppnå pålitelig antirotasjonslåsing, bør den firkantede halsen drives til sin fulle dybde, slik at hjørnene kan forskyve seg fullstendig og gripe de omkringliggende trefibrene. Fordi bartrefibre komprimeres i stedet for å splittes, gir en innstøping i full dybde maksimal mekanisk låsing uten å risikere å sprekke.
- Hardvedstrategi (presisjonsinnbygging): Hardtre er tettere og mer utsatt for spaltning. For disse materialene bør den firkantede halsen fortsatt være helt innebygd for maksimal uttrekksmotstand, men pilothullet må maskineres med høyere presisjon. Den firkantede halsen krever en tettsittende fordypning eller forsiktig banking for å unngå å tvinge treverket fra hverandre. En vanlig ingeniørstandard er å prefabrikere et firkantet spor som matcher halsstørrelsen for 100 % presis innstøping med null rotasjonstoleranse.
I begge tilfeller er ufullstendig firkantet hals-innstøping – der halsen sitter stolt av treoverflaten – en primær årsak til at bolten spinner og løsner. Riktig innebygd skaper den firkantede halsen den mekaniske låsen som gjør vognboltene effektive for enkeltsidig montering.
3. Hodeforsenkingsdybde: Balanserer flushness og strukturell integritet
Forsenking lar det runde hodet sitte i flukt med eller under materialoverflaten, noe som gir en jevn finish og fjerner skarpe fremspring. Dybden på forsenkingen må imidlertid kontrolleres nøye for å unngå å svekke treverket.
- Myktre (godtas med dypere forsenkning): På grunn av sin komprimerbarhet kan mykt tre romme en dypere forsenkning uten å splitte. Boltehodet komprimerer fibrene under, og skaper en stabil bæreflate. Imidlertid kan overforsenking uten tilstrekkelig boltehodekontakt redusere det effektive lastbærende området, og øke lokal belastning på treet.
- Hardtre (grunn eller presisjonsforsenkning påkrevd): Hardtre krever en grunnere forsenkning, nøye bearbeidet med en spadebit. Dype forsenkninger i hardtre skaper spenningsstigerør som kan sette i gang kornsplitting når mutteren trekkes til. Målet er å oppnå en flush finish samtidig som man bevarer så mye integritet i tverrsnitt som mulig.
4. Kombinert effekt på uttrekksmotstand og spaltningsforebygging
Maksimal uttrekksmotstand – kraften som kreves for å trekke bolten gjennom treet – oppnås når både den firkantede halsen og boltehodet griper inn i treet optimalt uten at det går på bekostning av dets integritet.
- Myktre: En dyp, full-dybde firkantet hals-innstøping kombinert med en moderat forsenkning gir den høyeste uttrekksmotstanden. Trefibrene komprimeres rundt halsen og under hodet, og skaper en sterk mekanisk låsing. Faren for spaltning er lav, forutsatt at det bores et pilothull som er litt mindre enn boltskaftet.
- Hardtre: Den samme innstøpingen i full dybde er nødvendig for anti-rotasjon, men forsenkingen må være grunnere og nøyaktig maskinert. Den firkantede halsen skal sitte helt på plass, men toleransen for pilothullet må være stram for å unngå å skape splittespenninger. For hardtre hjelper bruk av skiver under både hodet og mutteren med å fordele belastningen og reduserer risikoen for knusing eller splitting ytterligere.
Bransjedata tyder på at over 80 % av problemene med montering av vognbolter – inkludert boltspinning og materialsprekker – er relatert til feilaktig hullbehandling i stedet for selve bolten. Et forhåndsboret pilothull, forsenkning kun til hodets dybde og full firkantet hals er de tre pilarene for vellykket installasjon i begge tretypene.
5. Produksjons- og kvalitetsperspektiv
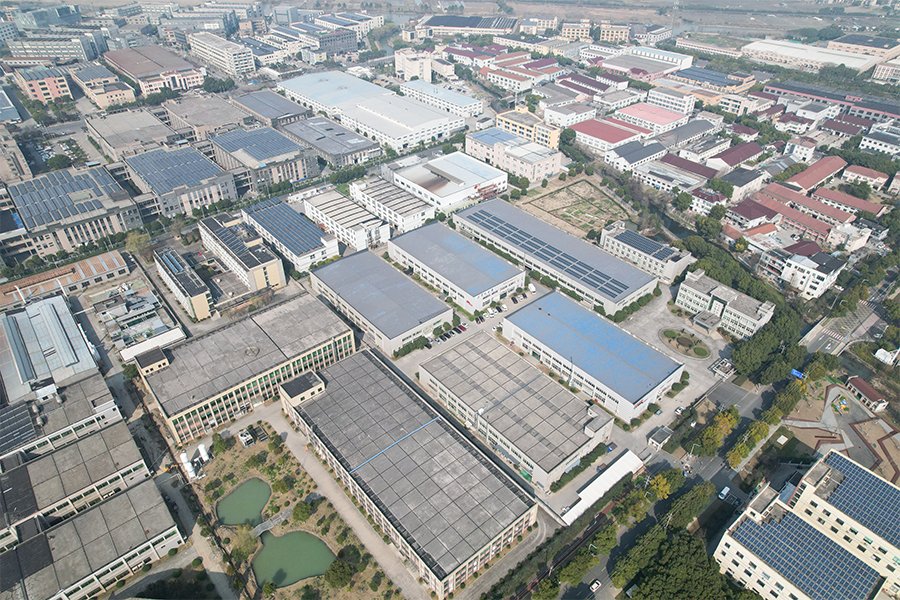
Presisjonen ved produksjon av vognbolter påvirker direkte konsistensen til firkantet halsgeometri – en nøkkelfaktor for å oppnå pålitelig innstøping på tvers av forskjellige tresorter. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. For vognbolter opprettholder vi stramme toleranser på firkantede halsdimensjoner og hodegeometri for å sikre konsistent innstøpingsytelse på tvers av både bartre og hardtre.
6. Ofte stilte spørsmål (FAQ)
- Q1: Bør jeg bruke rustfritt stål eller galvaniserte vognbolter for trykkbehandlet trelast?
Sv: Trykkbehandlet trelast inneholder kjemikalier som akselererer korrosjon av standardstål. 18-8 vognbolter i rustfritt stål anbefales ofte for trykkbehandlet trelast på grunn av deres overlegne korrosjonsbestandighet. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tilbyr alternativer for både varmgalvanisert og rustfritt stål (304/316) for å matche dine spesifikke miljøeksponering og levetidskrav. - Q2: Hvordan forhindrer jeg at vognbolten spinner når jeg ikke får tilgang til hodesiden?
A: Den firkantede halsen er spesielt designet for å forhindre spinning når den er helt innebygd i treet. Sørg for at pilothullet har riktig diameter (litt mindre enn skaftet) og at den firkantede halsen er drevet helt inn i materialet. Hvis treverket er alvorlig forringet eller hullet er forstørret, kan en låsemutter av nylon eller dobbeltmutter bidra til å sikre monteringen. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler å inspisere det firkantede halssetet før den endelige strammingen. - Q3: Hva er anbefalt pilothullstørrelse for vognbolter i hardtre?
A: For hardtre, forbor et pilothull 1/16" mindre enn boltskaftets diameter for å forhindre spaltning. Den firkantede halsen krever forsiktig banking eller en forhåndsbearbeidet fordypning for full innstøping. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) anbefaler å bruke en trinnvis boreprosess eller en dedikert forsenkningskrone for presisjonsapplikasjoner av hardtre for å unngå spenningskonsentrasjon og sprekkdannelse.
Håndtere gjengeinterferens i varmgalvaniserte bolter: Hvordan spinsentrifugering og ettergalvanisering kompenserer for beleggoppbygging i henhold til ISO 965-1
Varmgalvanisering (HDG) gir eksepsjonell korrosjonsbeskyttelse for trener bolter brukes i utendørs tømmerkonstruksjoner, men prosessen skaper en betydelig ingeniørutfordring: sinkbelegget gir tykkelse til både utvendige (bolt) og innvendige (mutter) gjenger, og potensielt overskrider gjengetoleransegrensene definert av ISO 965-1. Denne "interferensen" kan gjøre montering vanskelig eller umulig uten riktig kompensasjon. Denne artikkelen forklarer hvordan to nøkkelprosesser – sentrifugering og ettergalvanisering – brukes for å gjenopprette funksjonell trådtilpasning.
1. Forstå ISO 965-1 trådtoleranse og problemet med beleggingsgodkjenning
ISO 965-1 definerer standard metrisk gjengeprofil med spesifiserte toleranser for innvendige og utvendige gjenger. For varmgalvaniserte festemidler må beleggtykkelsen tas med som et ekstra lag på både boltgjengen og muttergjengen. Den kumulative effekten kan redusere gjengeklaringen til null eller til og med skape en negativ kvote - noe som betyr at mutteren rett og slett ikke vil tre på bolten.
Følgende tabell illustrerer effekten av HDG-belegg på gjengedimensjoner for en M12-bolt- og mutterkombinasjon.
| Parameter | Ubelagt (nominell) | Med HDG (dobbeltsidig belegg) | Interferensakkumulering |
|---|---|---|---|
| Boltgjenge hoveddiameter | 12.000 mm | 12.000 2 × belegg = 12.080 mm | Reduksjon i gjengeklaring: opptil 0,160 mm totalt |
| Mutter Gjenge Mindre Diameter (Intern) | 10.500 mm | 10.500 - 2 × belegg = 10.420 mm | |
| Effektiv trådtilpasning | Klaring innenfor ISO 965-1 toleranse | Potensiell null eller negativ klarering | Interferens hindrer montering |
Merk: Typisk HDG-beleggtykkelse for M12-fester varierer fra 40–60 µm per side. Den totale radielle oppbyggingen på bolten (hoveddiameter) og den innvendige reduksjonen på mutteren (mindre diameter) skaper et betydelig tilpasningsproblem.
2. Kompensasjonsprosess 1: Sentrifugering (sentrifugalspinning)
Sentrifugering påføres umiddelbart etter galvaniseringsbadet mens belegget fortsatt er smeltet. Festeanordningen plasseres i en perforert kurv og snurres i høy hastighet, og skyver ut overflødig sink fra gjengene og andre overflater. Denne prosessen oppnår tre kritiske resultater:
- Ensartet beleggtykkelse: Spinning reduserer belegget på trådtopper og røtter til et mer jevnt, tynnere lag - typisk 30–50 µm i gjennomsnitt for større festemidler. Dette bidrar til å minimere opphopningen på soner med kritiske diameter.
- Trådopprydding: Ved å fjerne overflødig sink, hjelper spinningvirkningen til å bevare trådprofilen, forhindrer grov fylling av trådrøtter eller topper og reduserer risikoen for store forstyrrelser.
- Kontrollert variasjon: Godt kontrollert sentrifugering kan redusere beleggtykkelsesvariasjonen over en batch, noe som gjør den påfølgende tappeprosessen mer forutsigbar og pålitelig.
Sentrifugering alene er imidlertid ikke alltid tilstrekkelig for å oppnå ISO 965-1-tilpasning, spesielt for bolter med større diameter (M16 og høyere) med krav til tyngre belegg. Gjenboring etter galvanisering er ofte nødvendig som et sekundært kompensasjonstrinn.
3. Kompenserende prosess 2: Ettergalvanisering eller gjengebørsting
Ettergalvanisering (eller gjengebørsting) innebærer å føre en herdet kran eller børste gjennom den belagte gjengen for å fjerne overflødig sink selektivt fra gjengeflankene og toppene uten å eksponere bart stål. Denne prosessen utføres etter at belegget er avkjølt og størknet.
- Selektiv fjerning: Tappen kutter eller komprimerer sinkbelegget på gjengetoppene og -flankene, og gjenoppretter gjengeprofilen til en standard geometrisk form samtidig som den gjenværende sinken på roten og andre overflater forblir intakt for korrosjonsbeskyttelse.
- Diameter restaurering: Banking reduserer den utvendige gjengens hoveddiameter og renser den innvendige gjengens mindre diameter, og gjenoppretter klaringen som kreves av ISO 965-1. De ønskede klaringene etter banking er vanligvis spesifisert i standarder, noe som sikrer at bolten og mutteren monteres jevnt.
- Konservering av belegg: Når det er riktig utført, fjerner ettergalvaniseringsboringen bare overflødig sink – omtrent 10–15 µm fra toppene – uten å redusere belegget under den minste lokale tykkelsen som kreves av ASTM A153 eller ISO 1461.
Mange produsenter, inkludert Chance & Union, bruker en kombinasjon av kontrollert sentrifugering og presisjonsboring for å sikre at HDG bussbolter konsekvent oppfyller ISO 965-1-passformkravene samtidig som beleggets integritet opprettholdes.
4. Produksjonsperspektiv: Oppnå konsistent trådtilpasning
Kombinasjonen av sentrifugering og ettergalvanisering krever nøye prosesskontroll. Nøkkelvariabler inkluderer nedsenkingstid, uttakshastighet, sentrifugehastighet, tappgeometri og skjæreparametrene som brukes i den sekundære operasjonen. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) er et familieeid foretak under SEA Monies Metal Co., Ltd., som har arvet 20 års familieerfaring og kvalitetsarv innen metallproduksjon. Med Shengzhao Metals sterke produksjonskapasitet og fordeler i forsyningskjeden, spesialiserer vi oss på FoU, produksjon og globalt salg av metallprodukter av høy kvalitet. Ved å følge familiens streben etter presisjon, streng arbeidsinnstilling og langsiktig forpliktelse, leverer vi stabile og pålitelige produkter og tjenester til kunder over hele verden.
Ved å utnytte fabrikkens robuste FoU- og produksjonsevner, spesialiserer vi oss på høyfaste nagler, bolter, muttere, skiver, pinner, skruer og ulike ikke-standard tilpassede deler. Vårt produktspekter dekker materialer inkludert rustfritt stål, legert stål, aluminiumslegering, kobber og spesiallegeringer, ved å bruke prosesser som kald hode, varmsmiing og CNC-maskinering. Produktene våre eksporteres til over 25 land, og betjener mer enn 200 kunder.
Chance & Union er forpliktet til sømløst å koble "Produsert i Kina" med det internasjonale markedet, og gi globale kunder one-stop-festeløsninger fra FoU til masseproduksjon gjennom profesjonell teknologi og eksepsjonell kvalitet. For HDG bussbolter implementerer vi en tilnærming med dobbel kompensasjon: optimalisert sentrifugering for å kontrollere tykkelsen som belagt, etterfulgt av presisjon ettergalvanisering for å sikre at hver bolt oppfyller ISO 965-1-gjengetilpasningskravene for jevn muttermontering.
5. Vanlige spørsmål (FAQ)
- Spørsmål 1: Hvor mye beleggstykkelse fjernes vanligvis ved ettergalvanisering?
A: Banking fjerner vanligvis 10–15 µm sink fra gjengetoppene – nok til å gjenopprette klaring uten å eksponere det underliggende stålet. Dette sikrer at minimum beleggtykkelse som kreves av ASTM A153 (1,7 mils / 43 µm for M20 bolter) bevares. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kontrollerer denne prosessen for å opprettholde både gjengetilpasning og korrosjonsbeskyttelse. - Spørsmål 2: Kan sentrifugering alene oppnå ISO 965-1-tilpasning uten ettergalvanisering?
A: I noen tilfeller, spesielt for bolter med mindre diameter (M6–M10) med lettere belegg, kan sentrifugering alene gi akseptable gjenger. Men for M12 og større størrelser, eller når ISO 965-1 streng tilpasning kreves, er det nesten alltid nødvendig med ettergalvanisering. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) bruker begge prosessene for å sikre konsistent batchkvalitet på tvers av alle diametre. - Q3: Påvirker ettergalvaniseringsboring boltens korrosjonsmotstand?
A: Når det utføres riktig, fjerner bankingen bare overflødig sink fra trådtoppene, og etterlater tilstrekkelig belegg på trådrøttene og andre kritiske overflater. Boltens totale korrosjonsmotstand i en saltspraytest forblir sammenlignbar med en uutløst feste. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) gir verifiseringsrapporter for beleggtykkelse for å bekrefte samsvar med ASTM A153 eller ISO 1461 etter banking.