
Hver mislykket plateforbindelse sporer tilbake til en av tre avgjørelser som ble tatt før føreren noen gang rørte festeanordningen: feil måler, feil borepunkt eller feil gjengestigning for grunnmaterialet. Platemetall spenner fra myk 0,5 mm aluminiumsbekledning til 3 mm kaldvalsede stålbraketter, og en festeinnretning avstemt for én tykkelse vil enten spinne fritt i den andre eller skjære panelkanten ved innkjøring. Forstå hvordan selvskruende skruer faktisk kutte og forme tråder inne i et hull er utgangspunktet for å spesifisere riktig del i stedet for å gjette fra en delekasse.
En selvskjærende feste gjør to jobber på en gang: den skaper en parrende tråd når den beveger seg frem, og den klemmer de sammenføyde lagene sammen når den sitter. Tråddannende varianter forskyver metall utover uten å fjerne materiale, noe som fungerer godt i tynn, duktil plate hvor det forskjøvne metallet renner inn i trådroten. Trådskjærende varianter barberer bort materiale med en slisset eller riflet spiss, som passer til tykkere eller hardere ark der forming ellers ville sprekke panelet eller generere for stort dreiemoment. Blanding av de to kategoriene er den vanligste årsaken til strippet hull rapportert av fabrikker.
Forskyver materiale radialt. Best for plater under 1,5 mm og mykere legeringer der en tett, gasstett forsegling betyr mer enn rå uttrekksstyrke.
Fjerner en krøll av materiale når det beveger seg frem. Foretrukket for ark 1,5 mm og over, eller for gjentatte monterings- og demonteringssykluser.
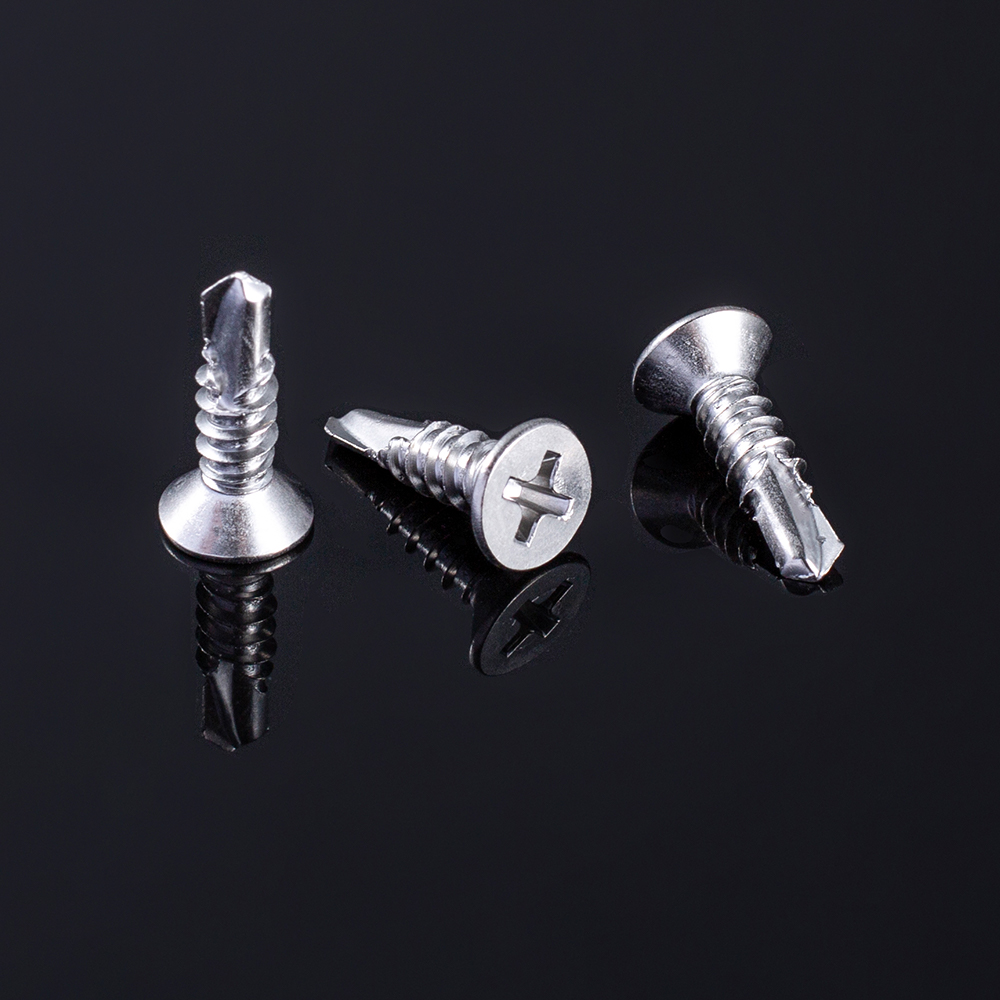
Kombinerer en borspiss med en kuttetråd i én del, og eliminerer et separat pilothulltrinn på stål opp til omtrent 3 mm.
Måler er diameterkoden som er stemplet på emballasjen, og den bør velges mot det tynnere av de to lagene som skal sammenføyes, ikke det tykkere. En måler som er for stor for en tynn ytre hud vil deformere det omkringliggende metallet til en synlig fordypning; en måler som er for liten for en tykk brakett vil tres bare noen få omdreininger før den går tom for inngrepsdybde.
Lengde beregnes forskjellig avhengig av fugetype. For en overlapping gjennom to ark, bør skruen passere helt gjennom begge lagene pluss to til tre synlige gjenger på baksiden for å bekrefte fullt inngrep uten overflødig fremspring. For en skrue drevet inn i en formet flens eller ekstrudert profil, bør lengden etterlate minst tre fulle gjenger med avstand under flensflaten, siden færre gjenger reduserer uttrekksmotstanden kraftig og flere gjenger risikerer å bunne ut mot en innvendig vegg.
| Arkkombinasjon | Typisk måler | Typisk lengde |
| 0,6 mm to 0.6mm lap joint | Nr.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | Nr.8 | 13 mm |
| 1,6 mm to 2.4mm frame | Nr.10 | 16 mm |
| 2,4 mm to 3.0mm structural | Nr.12 | 19 mm |
Spissen på en selvborende skrue klassifiseres etter et punktnummer som omtrent tilsvarer den kombinerte tykkelsen på materialet den kan trenge gjennom uten pilothull. Punkt 1 og Punkt 2 tips håndterer lett ark fra 0,7 mm til 3,2 mm kombinert. Punkt 3-spisser utvider dette området mot 4,8 mm, og Punkt 5-spisser er bygget for konstruksjonsstålseksjoner opp til rundt 6,4 mm. Hvis du velger en spiss som er vurdert til under den faktiske stabeltykkelsen, tvinger installatøren til å øke drivermomentet for å kompensere, noe som øker sjansene for trådstripping eller hodeavskjæring i stedet for å løse den underliggende mismatchen.
Antall fløyter betyr like mye som antall poeng. En enkeltfliket borspiss fjerner spon effektivt i tynne ark, men kan vandre utenfor midten i tykkere stabler; en riflet eller vinget spiss kanaliserer rusk bort fra hullet i konstruksjonsstål og reduserer den aksiale kraften som trengs for å starte penetrering. For gjentatte produksjonskjøringer, standardisering på ett poengvurdering per materialbånd, i stedet for én vurdering for hele jobben, holder syklustiden og avvisningsfrekvensen forutsigbar på tvers av skift.
Et borpunkt en størrelse for lite tar ikke bare lengre tid å trenge gjennom. Den genererer lokalisert varme som arbeidsherder hullkanten, som deretter motstår følgende gjengedannende pass og produserer en løs skjøt med lite dreiemoment selv om sjåføren rapporterte full plass.
Punktslitasje er lett å overse fordi den degraderes gradvis i stedet for å svikte på en gang. En fersk Point 2-spiss kan komfortabelt rydde en 3 mm stabel, men etter flere tusen sykluser kan den samme spissen begynne å slite med 2 mm ark, og operatører reagerer ofte ved å trykke hardere i stedet for å bytte biten. Sporingssyklusteller per bit, selv med et enkelt opptellingsark på arbeidsstasjonen, fanger opp denne driften før den viser seg som en pigg i avviste ledd. Butikker som kjører to eller tre skift på samme linje opplever ofte at svimlende biterstatning på tvers av skift, i stedet for å vente på en synlig feil, holder avvisningsraten flatere gjennom uken.
Gjengestigning, avstanden mellom tilstøtende gjengetopper, styrer hvor mye materiale hver gjenge griper inn og hvor raskt skruen går frem per omdreining. Tråder med grove stigninger har færre gjenger per tomme og en dypere gjengeprofil, noe som gir sterk motstand mot stripping i tynt, mykt ark der hver tråd må bite hardt i begrenset materiale. Fine gjenger pakker flere gjenger i samme lengde, og sprer klembelastningen over flere kontaktpunkter, noe som passer tykkere ark og applikasjoner som møter vibrasjoner.
Krysningspunktet hvor fin stigning begynner å overgå grov stigning, faller vanligvis mellom 1,6 mm og 2,0 mm, avhengig av legeringshardheten. Under dette båndet gir grov stigning konsekvent bedre beholdt dreiemoment fordi det rett og slett ikke er nok materialdybde til at fine gjenger kan dannes fullstendig. Over dette båndet motstår fin stigning gjengestripping under gjentatte belastningssykluser fordi flere gjenger deler samme klemkraft, så ingen enkelt gjenger bærer en uforholdsmessig del av spenningen.
Pitch-valg samhandler også med pilothullstoleransen valgt oppstrøms. Et stanset eller boret hull som går over noen få hundredeler av en millimeter overdimensjonert vil la en grovgjenge gripe inn nesten normalt, siden den dypere gjengeprofilen har mer materiale å gripe. En gjenge med fin stigning i det samme store hullet mister en mye større andel av sitt tilgjengelige inngrep, fordi hver enkelt gjenge er grunnere til å begynne med. Dette er en av grunnene til at produksjonstegninger for tykkere sammenstillinger med fin stigning vanligvis viser en strammere pilothulltoleranse enn tegninger skrevet for tynne ark med grov stigning.
To paneler med identisk tykkelse kan oppføre seg helt forskjellig under samme feste hvis legeringssammensetningen deres er forskjellig. Aluminiumsplate er omtrent en tredjedel av hardheten til bløtt stål ved tilsvarende tykkelse, så et borepunkt vurdert for stål vil slå gjennom aluminium nesten for lett, noen ganger føre til at festeanordningen slingrer seg før tråden går i grep. Rustfritt ark sitter i motsatt ende, og genererer langt mer friksjonsvarme under innkjøring, og det er grunnen til at rustfritt kompatible festemidler vanligvis har en hardere kassebehandling på spiss- og gjengeflankene.
Duktilitet påvirker også hvor tilgivende et ledd er for overkjøring. Mykt aluminium vil fortsette å deformere seg forbi punktet for full plassering, noe som betyr at et driversett for stålmoment vil deformere det omkringliggende panelet før clutchen løsner. Hardere legeringer motstår den deformasjonen, noe som flytter risikoen mot gjengestriping i stedet for disking når clutchinnstillingen er for aggressiv. Å matche drivermoment og clutchinnstillinger til den spesifikke legeringen, ikke bare tykkelsen, lukker dette gapet.
Valg av belegg på selve festemidlet samhandler også med disse materialforskjellene. En sinkbelagte karbonstålskrue drevet inn i bart aluminium kan sette opp en mild galvanisk reaksjon over tid i fuktige omgivelser, og gradvis løsne skjøten selv om den første mekaniske posisjonen var korrekt. Festemidler med et belegg som er kompatibelt med basisarket, eller en fysisk barriere som en nylonskive der forskjellige metaller må møtes, unngår denne langsomme nedbrytningen. Den dukker sjelden opp i løpet av de første ukene av tjenesten, og det er nettopp grunnen til at den blir savnet under innledende kvalitetskontroller og først dukker opp måneder senere som en uforklarlig gruppe med løse ledd.
Konsistens i festingen kommer mindre fra selve skruen og mer fra en repeterbar installasjonssekvens. Butikker som ser færrest tilbakeringinger har en tendens til å følge samme sjekkliste uavhengig av operatørerfaringsnivå.
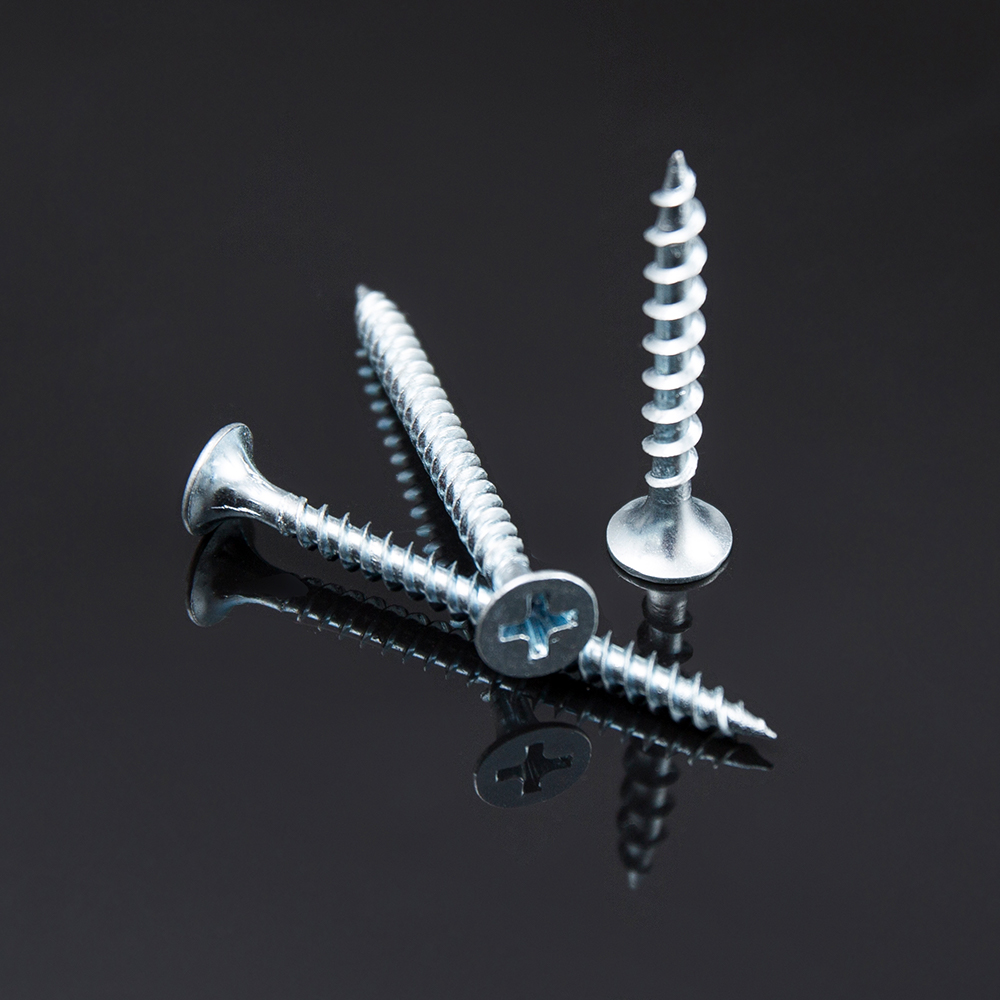 Vinkelrett innretting og jevn kjørehastighet reduserer sidebelastningen på gjengene under installasjonen.
Pilothull fortjener en egen merknad. For gjengedannende skruer i tynnplate er det vanligvis greit og til og med foretrukket å hoppe over pilothullet, siden den formede gjengen er avhengig av uforstyrret materiale rundt hullet. For gjengeskjæreskruer i tykkere ark reduserer et pilothull på omtrent 85 prosent av skruens mindre diameter drivmomentet betraktelig uten å ofre gjengeinngrepet, og det forlenger bitens levetid merkbart ved høyvolumsjobber.
Fiksturer spiller en stille, men betydelig rolle i dreiemomentkonsistensen. Paneler som får bøye seg under kjøring absorberer en del av den påførte kraften som avbøyning i stedet for å klemme seg opp, noe som viser seg senere som en skjøt som leser riktig ved en innledende momentkontroll, men som løsner etter de første belastningssyklusene når panelet setter seg. Ved å klemme stabelen fast mot en stiv støtteplate under montering, selv i noen få sekunder mens føreren setter festet, fjerner denne variabelen og gjør dreiemomentavlesningene langt mer repeterbare fra en operatør til den neste.
De fleste feltfeil faller inn i en kort liste over gjenkjennelige mønstre, og hver enkelt peker tilbake til en spesifikk mismatch i stedet for en tilfeldig defekt.
| Symptom | Sannsynlig rotårsak | Rettelse |
| Skruespinn uten å bite | Måleren er for liten eller for stort hull | Øk en måler eller reduser pilothullstørrelsen |
| Hodet klikker av under kjøring | Momentinnstilt for høyt for materialets hardhet | Senk clutchinnstillingen, kontroller på skrap først |
| Panelgroper rundt hodet | Måler for stor for tynt ytre ark | Trinn ned måler, legg til en variant med skivehode |
| Løs fuge etter uker i bruk | Grov tonehøyde used on thicker vibrating panel | Bytt til fin stigning, sjekk dreiemomentspesifikasjonen på nytt |
| Skrue vandrer før den penetrerer | Borepunkt for aggressivt for myk legering | Velg et lavere punktnummer, reduser matetrykket |
En nyttig diagnostisk vane er å holde et lite sett med mislykkede prøver fra hver produksjonskjøring og undersøke trådprofilen under forstørrelse. Et avisolert hull med rene, uskadede gjenger på selve festeanordningen peker vanligvis på et hull eller en målefeil. Et festemiddel med synlig slitte eller avrundede gjengetopper peker i stedet på for store kjøresykluser på en bit som burde vært skiftet ut flere tusen sykluser tidligere.
Det hjelper også å skille en ekte festefeil fra en prosessfeil før du endrer spesifikasjonen. Å bytte til en tyngre måler eller en annen tonehøyde for å løse det som faktisk er et feste- eller dreiemomentkalibreringsproblem, introduserer ofte et nytt sett med problemer, for eksempel økt fordypning, uten å løse den opprinnelige klagen. Et kort rotårsakspass, som sammenligner en håndfull mislykkede prøver med installasjonssjekklisten før du berører stykklisten, løser vanligvis problemet raskere og unngår unødvendige delenummerendringer i en produksjonskjøring som ellers fungerte bra.
For butikker som kjører samme håndfull arkkombinasjoner gjentatte ganger, er det verdt å dokumentere et kort spesifikasjonskort per sammenstilling i stedet for å utlede måler, lengde, punkt og tonehøyde fra bunnen av hver gang. Et typisk kort viser de to materiallagene, deres tykkelser, de valgte metallskruer måler og lengde, borepunktvurdering, stigningstype, måldrivermoment og eventuelle krav til pilothull. Ved å feste dette kortet til arbeidsordren fjernes tvetydighet mellom skift og gir nye operatører en referanse som ikke er avhengig av stammekunnskap.
Når en ny arkkombinasjon dukker opp som ikke allerede er dokumentert, fungerer en rask tre-trinns prøvekjøring bra: kjør én prøve med produsentens grunnlinjemoment og inspiser for fordypninger eller stripping, juster dreiemomentet med små trinn i begge retninger basert på dette resultatet, og lås deretter innstillingen når tre påfølgende prøver sitter rent med jevn avstand. Denne prøvemetoden tar noen minutter og forhindrer at en hel batch kjøres med en ubekreftet innstilling.
Valg av festemidler samhandler også med korrosjonseksponering, selv om dette hensynet ligger utenfor ren mekanisk passform. Innvendige braketter trenger sjelden belegg selvborende festemidler , men alt som møter vær, nedvasking eller kystluft drar nytte av et korrosjonsbestandig belegg eller rustfri konstruksjon, selv når den grunnleggende mekaniske vurderingen ellers ville kreve en standard karbonståldel.
En selvskruende skrue kutter eller danner sin egen gjenge etter hvert som den beveger seg, men trenger fortsatt generelt et pilothull i metall. En selvborende skrue legger til en borespiss slik at den kan bore sitt eget starthull og danne gjengen i en enkelt omgang, noe som øker hastigheten på montering på tykkere ark.
En skjøt med lite moment vil fortsatt motstå håndrotasjon og vise intakte gjenger ved fjerning. Et strippet hull spinner fritt med liten motstand og viser ofte en glattet, avrundet hullkant i stedet for en definert gjengeprofil.
Det kan det, men måleren bør være dimensjonert til det tynnere laget for å unngå fordypninger, mens lengden fortsatt skal stå for fullt engasjement gjennom det tykkere laget. Dette er grunnen til at mange sammenstillinger bruker én måler med en lengde valgt spesifikt for den kombinerte stabelen i stedet for begge arkene alene.
Ja. Tråder med grove stigninger går raskere frem per rotasjon siden hver sving dekker en mer lineær avstand, noe som forkorter syklustiden på høyvolumskjøringer der tynne ark ikke krever ytelse med god stigning.
Aluminium deformeres ved lavere kraft enn stål, så en dreiemomentinnstilling som er kalibrert for stål vil overdrive og fordype aluminium før clutchen løsner, mens den samme innstillingen kan plasseres under et stålledd. Momentinnstillinger bør verifiseres per materiale, ikke antatt fra en enkelt standard.